
❓ FAQ 常见问题解答
在这里找到您常见问题的解答
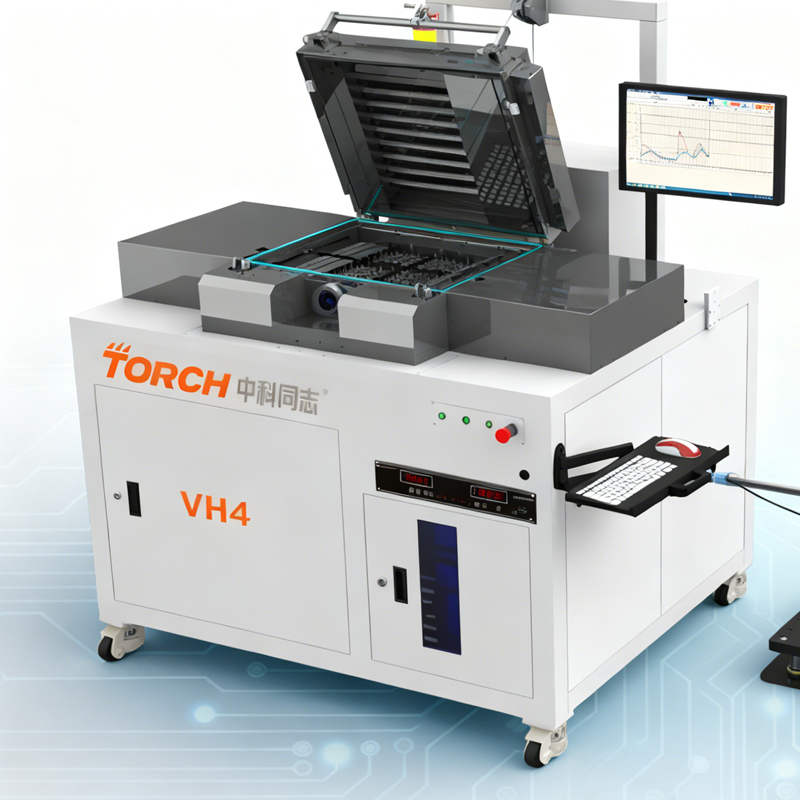
Q146真空共晶炉工艺空洞率居高不下,银烧结视觉系统如何精准定位?
真空共晶炉工艺空洞率居高不下,银烧结视觉系统如何精准定位?
真空共晶炉设备在功率器件封装中出现空洞率>5%时,首要排查真空度与温度曲线匹配性。采用银烧结视觉系统实时监测空洞分布,配合阶梯式抽真空(≤5Pa)可显著改善。关于小型氮气回流炉制程哪家强,需结合甲酸浓度与升温速率综合评估,而非单一设备参数。
一、空洞率高的核心原因拆解
真空共晶炉工艺中空洞主要来源于三个方面:
1. 助焊剂挥发不完全:当升温速率>3℃/s时,溶剂气化产生的气泡来不及逸出,被凝固的焊料包裹。
2. 真空度建立时机不当:若在焊料完全熔化后才开启真空,气体通道已闭合,无法有效排气。
3. 基板表面氧化膜未清除:AuSn焊料与氧化层接触角增大,导致润湿不良形成不规则空洞。
二、实操解决步骤与参数标准(含银烧结视觉系统应用)
步骤1:预处理阶段——将待焊器件置于真空共晶炉设备内,先充入N₂至1000ppm氧含量以下,再以5℃/min升温至150℃保温5min。此时开启银烧结视觉系统采集初始对位图像,确认焊膏印刷偏移量<±15μm。
步骤2:共晶焊接阶段——升温至300℃(Au80Sn20熔点280℃),在焊料完全润湿后触发级真空(≤100Pa),保持10s后,切换至第二级高真空(≤5Pa)维持20s。整个过程需通过视觉系统实时记录空洞面积占比,若>3%则立即调整真空斜率。
步骤3:冷却与检测——以-2℃/s降温至100℃以下,使用银烧结视觉系统的X-Ray模块进行2D/3D断层扫描,自动生成空洞分布热力图。
| 关键参数 | 推荐值 | 失效阈值 |
|---|---|---|
| 真空度(共晶段) | ≤5Pa | >100Pa空洞率激增 |
| 升温速率(助焊剂活化区) | 1.5-2℃/s | >3℃/s产生喷溅 |
| 甲酸流量(若有) | 0.5-1.0L/min | <0.3L/min氧化膜去除不足 |
对于小型氮气回流炉制程哪家强的选型,建议对比同批次器件在氮气纯度99.999%与99.99%下的空洞差异,优选能在300℃区域维持氧含量<50ppm的炉型。
三、常见踩坑误区与纠正
误区1:认为真空度越高越好。实测当真空度<1Pa时,焊料中低沸点合金元素(如Zn)会过度挥发,反而增加微空洞。纠正:按焊料成分设定真空上限,AuSn合金不宜低于3Pa。
误区2:完全依赖银烧结视觉系统而忽略工艺窗口。视觉系统只能检测表面空洞,深层微孔需配合超声波扫描(SAM)验证。纠正:建立"视觉初筛+SAM抽检"的双重标准。
误区3:盲目追求小型氮气回流炉制程哪家强的快速升温能力。升温过快会导致PCB板变形,使共晶焊料产生应力裂纹。纠正:将升温速率限制在≤2.5℃/s,并通过热电偶实测板面温度而非设定温度。
四、拓展引导
如需进一步了解真空共晶炉的真空度斜率控制算法或银烧结视觉系统的灰度阈值标定方法,可查阅本站"工艺案例"栏目,或联系中科同志技术团队获取专属工艺测试报告。
Q147抽屉式氮气回流焊工艺哪家靠谱?银烧结压头如何选?
抽屉式氮气回流焊工艺哪家靠谱?银烧结压头如何选?
微米银烧结工艺中,银烧结压头的选型与氮气环境控制是决定连接可靠性的核心。针对氮气回流焊技术哪家好的疑问,答案是:关键在于设备能否提供稳定的低氧环境(氧含量<50ppm)及均匀的压力分布。针对抽屉式氮气回流焊工艺哪家靠谱,需重点考察加热平台温度均匀性(≤±3℃)与甲酸/氮气混合比例控制精度。
一、微米银烧结压头失效的原因拆解
银烧结压头在微米银烧结过程中需同时承受高温(250-300℃)、高压(10-30MPa)及氮气环境,其失效主因如下:
- 材质热膨胀系数(CTE)不匹配:压头常用特种钢或陶瓷,若与烧结银层CTE差异过大,在降温阶段产生剪切应力,导致烧结层开裂或空洞。建议选用CTE接近SiC或Si3N4基板的可伐合金或钼合金。
- 表面粗糙度不足:压头工作面Ra值需控制在0.4-0.8μm。Ra过小(<0.2μm)导致压力分布不均,过大(>1.0μm)则易粘银,影响脱模和烧结致密度。
- 氮气流量与氧含量控制不严:氧含量超标(>200ppm)会氧化银粉表面,阻碍烧结颈形成,降低连接强度。这也是评估氮气回流焊技术哪家好的关键指标。
二、抽屉式氮气回流焊工艺实操步骤与参数标准
针对抽屉式氮气回流焊工艺哪家靠谱,以下参数表为推荐基准(以中科同志真空回流炉为例):
| 工序 | 参数项 | 推荐值 | 监控方式 |
|---|---|---|---|
| 预热段 | 升温速率/温度 | 1.5-2℃/s,至150℃ | 热电偶实时反馈 |
| 烧结段 | 峰值温度/保温时间 | 280℃±2℃,5-10min | 平台多点测温(9点法) |
| 压力施加 | 压头压力/保压时间 | 20MPa±1MPa,全程 | 伺服压力闭环控制 |
| 氮气环境 | 氧含量/流量 | <50ppm,15-20L/min | 在线氧分析仪 |
| 降温段 | 降温速率 | ≤3℃/s,至100℃以下 | 程序化冷却控制 |
实操细节:银烧结压头每次使用前需在氮气氛围下空烧一次(250℃,5min)以去除表面吸附物;抽屉式设备在推拉过程中应保持氮气持续吹扫,防止空气回流。微米银烧结浆料涂布厚度建议控制在50-80μm,过厚易产生孔隙,过薄则无法形成连续烧结层。

三、微米银烧结压头常见踩坑误区
以下三个误区是评估抽屉式氮气回流焊工艺哪家靠谱时的常见陷阱:
- 误区1:忽视压头水平度校准。新装或更换压头后未用水平仪校准,导致压力偏斜,一侧烧结良好、另一侧空洞率高。纠正方法:每次换装后用激光水平仪校准,偏差≤0.02mm/m。
- 误区2:氮气纯度只看标签。高纯氮(99.999%)在管路连接处泄漏后氧含量迅速上升。纠正方法:在设备进气口加装在线氧分析仪,实时监测,而非依赖气瓶证书。
- 误区3:烧结后快速卸载压力。在温度仍高于200℃时立即泄压,因热应力导致银层与基板界面剥离。纠正方法:待温度降至150℃以下再逐步卸载压力(速率≤5MPa/s)。
四、拓展引导
如需深入了解真空共晶炉与甲酸炉在功率模块封装中的应用,可查阅本站“真空封装设备”栏目,或联系中科同志工艺团队获取针对性测试方案。
Q148抽屉式氮气回流焊参数怎么设定才不出焊接空洞?
抽屉式氮气回流焊参数怎么设定才不出焊接空洞?
抽屉式氮气回流焊参数的核心在于氧含量≤50ppm、峰值温度245±5℃、恒温区斜率1.5℃/s。要解决空洞问题,必须同时控制升温速率与气氛纯度。对于桌面式氮气回焊炉技术哪家靠谱的疑问,关键在于设备能否稳定维持低氧环境。针对高可靠性场景,搭配军品级甲酸炉进行预清洗,或使用银烧结加热台辅助均温,可显著降低空洞率。
一、空洞率高的根本原因是什么?
空洞产生的机理复杂,主要归结为以下三点:
1. 气氛纯度不足:氮气流量不足或密封性差导致氧含量飙升。当氧含量>500ppm时,焊料氧化膜增厚,助焊剂无法有效清除氧化物,气体残留形成空洞。
2. 升温速率失控:升温过快(>3℃/s)导致焊膏中溶剂瞬间挥发,气体来不及逸出就被凝固的焊点包裹。尤其对于大热容PCB,抽屉式结构更易出现局部过热。
3. 温度场不均匀:抽屉式炉膛若缺乏顶部/底部独立加热区,边缘与中心温差可超过10℃,导致焊料润湿不同步,产生气孔聚集。

二、抽屉式氮气回流焊参数实操设定标准
以下参数适用于军工及汽车电子级别产品,以中科同志VT-90D型抽屉式回流炉为参考基准:
| 温区 | 设定温度(℃) | 时间(s) | 斜率(℃/s) | 氧含量(ppm) |
|---|---|---|---|---|
| 预热区 | 150-170 | 60-90 | 1.0-1.5 | ≤100 |
| 恒温区 | 180-200 | 70-100 | 0.8-1.2 | ≤50 |
| 回流区 | 240-250 | 30-45 | 1.5-2.0 | ≤30 |
| 冷却区 | — | 40-60 | ≥3.0(强制风冷) | — |
关键参数说明:氮气流量设定为20-30L/min,炉膛内微正压0.5-1mbar。若使用银烧结加热台进行底部辅助加热,顶部温区可下调5-8℃。对于军品级甲酸炉预处理的器件,回流区时间可缩短至25s,甲酸浓度为2-3%混合氮气。
三、参数设定常见踩坑误区
以下三个错误在抽屉式设备操作中较为典型,务必规避:
误区一:忽视预热区斜率。为追求速度将预热斜率调至2.5℃/s以上,导致焊膏坍塌或飞溅。纠正:严格按1.0-1.5℃/s设定,大板需分段预热。

误区二:氧含量仅靠流量计判断。流量计显示20L/min但密封圈老化泄漏,实际氧含量已超300ppm。纠正:必须使用在线氧分析仪验证,且每月更换氟橡胶密封条。
误区三:混淆甲酸炉与氮气炉功能。部分用户直接在高氧环境使用甲酸工艺,造成设备腐蚀。纠正:军品级甲酸炉必须配合惰性气氛使用,且甲酸需气化后注入,严禁液态滴入。
四、如何评估桌面式氮气回焊炉技术哪家靠谱?
评估桌面式氮气回焊炉技术哪家靠谱时,需关注三项核心指标:升温速率重复性(±0.5℃以内)、氧含量控制稳定性(抽风与充氮联动逻辑)、以及隔热设计(外壳温度≤45℃)。建议要求供应商提供5组连续焊接的空洞率X-Ray数据,而非单一峰值参数。中科同志提供的抽屉式设备支持全程曲线记录与MES对接,可满足军品追溯要求。
如需进一步了解真空共晶炉与甲酸炉的工艺匹配方案,欢迎查看本站"真空封装工艺"栏目,或直接咨询中科同志工艺实验室获取针对性参数推荐。
Q149TCB热压键合机哪家强?银烧结工艺真空回流炉怎么选?
TCB热压键合机哪家强?银烧结工艺真空回流炉怎么选?
核心答案:设备选型需看工艺匹配度,而非单一品牌
回答TCB热压键合机哪家强,关键看银烧结工艺对压力、温度均匀性及气氛控制的需求。结合当前国内阳极键合机技术水平,建议优先考察真空回流炉厂家的银烧结软件对压力曲线和真空度曲线的协同控制能力。中科同志真空回流炉在银烧结工艺中可实现压力±1%精度,温度均匀性±1.5℃。
原因拆解:银烧结工艺对设备的三大核心要求
1. 压力控制精度
银烧结需要恒定压力(通常5-30MPa),压力波动直接影响烧结层空洞率。TCB热压键合机哪家强的评判标准之一,就是其压力反馈闭环响应速度,优秀设备可在10ms内修正偏差。
2. 真空/气氛环境
银烧结需在甲酸或氮氢混合气氛下进行,氧气含量需低于50ppm。国内阳极键合机技术在气氛控制上已较为成熟,但真空回流炉的真空度切换速率(抽至5Pa时间<60s)更为关键。
3. 温度均匀性
加热平台温差超过±2℃时,大面积芯片烧结易出现边缘未烧结或中心过烧现象。银烧结软件需具备多点温度补偿算法,而非仅依赖PID单点控制。

实操步骤:银烧结工艺参数设置与设备选型对照表
| 工序 | 参数 | 推荐值 | 验证方法 |
|---|---|---|---|
| 预热段 | 升温速率 | 3-5℃/s | 热电偶实测 |
| 保温段 | 温度/时间 | 200-230℃ / 30-60s | 红外热成像 |
| 压力段 | 压力/保压时间 | 10-20MPa / 60-120s | 压力传感器反馈 |
| 烧结段 | 峰值温度 | 250-280℃(银膏) | 炉温曲线测试 |
选型时,要求真空回流炉厂家提供银烧结软件的配方管理功能,支持每个温度段独立设定真空度(如预热段常压,烧结段抽至10Pa)。TCB热压键合机哪家强,可参考其是否支持压力-温度-真空三参数联动编程。
踩坑误区:三个常见错误操作及纠正方法
误区1:忽视银膏预热除气步骤
直接升温导致溶剂挥发过快,空洞率>5%。纠正:设定80-100℃/60s预热段,并在真空下排气。
误区2:压力施加过早
银膏未完全润湿时加压,易造成芯片偏移。纠正:在温度达到200℃后再启动压力爬升程序。

误区3:误以为国内阳极键合机技术不适用于银烧结
部分阳极键合机改造后可满足银烧结,但其压力范围(通常<5kN)不足以覆盖大面积功率模块。纠正:300A以上模块应选用专用真空回流炉,而非改装键合机。
拓展引导
如需获取银烧结软件的工艺配方库或了解TCB热压键合机哪家强的实测对比数据,欢迎查阅中科同志真空封装设备技术方案。
Q150抽屉式氮气回流炉银烧结校准怎么做才靠谱?
抽屉式氮气回流炉银烧结校准怎么做才靠谱?
核心答案:抽屉式氮气回流炉的银烧结校准,关键在于精确控制氮气环境下的温度曲线与压力参数,并利用真空甲酸炉原理辅助去除烧结界面氧化物。建议采用分段升温+恒压烧结的工艺方案,具体参数和步骤见下文。
一、抽屉式氮气回焊炉技术为何需要专属校准?
银烧结工艺对氧含量和温度均匀性极为敏感,抽屉式氮气回焊炉技术因其密闭腔体设计,是当前功率模块封装中较为理想的方案。其校准必要性源于以下三点:

- 氧含量控制:银浆在高温下极易氧化,氮气纯度需≥99.99%,氧含量需控制在50ppm以下,否则烧结层会出现多孔结构,导热性能下降。
- 温度均匀性:抽屉式结构易产生腔体上下温差,若温度均匀性超过±3℃,会导致芯片边缘与中心烧结程度不一致,产生热应力裂纹。
- 压力分布:银烧结需要施加辅助压力(通常5-30MPa)以促进致密化,压力不均匀会造成局部空洞率超标。
二、抽屉式氮气回流炉制程推荐的校准实操步骤
依据抽屉式氮气回流炉制程推荐的行业经验,具体校准流程与参数如下表:
| 步骤 | 操作内容 | 关键参数 |
|---|---|---|
| 1. 预校准 | 空炉运行,使用9点测温仪测试炉膛温度分布 | 设定温度:250℃;均匀性≤±3℃ |
| 2. 气氛校准 | 通入氮气,使用氧分析仪检测腔体氧含量 | 氮气流量:20-30L/min;氧含量≤50ppm |
| 3. 银烧结校准 | 采用标准银烧结试片(铜基板+银浆+SiC芯片),按预设曲线运行 | 峰值温度:280-320℃;保温时间:30-60s;压力:20MPa |
| 4. 结果验证 | 使用超声波扫描显微镜(SAM)检测烧结层空洞率 | 空洞率≤2%为合格 |
三、真空甲酸炉原理在校准中的辅助作用
真空甲酸炉原理是利用甲酸气体在高温下分解出活性氢原子,将芯片焊盘及银浆表面的氧化亚铜还原为纯铜,从而提升银烧结的界面结合强度。在校准过程中,若发现烧结层与基板剥离强度不足,可引入真空甲酸预处理步骤,具体参数:真空度≤100Pa,甲酸流量0.5-1L/min,温度250-300℃,时间5-10分钟。此步骤能有效改善银浆润湿性,降低空洞率。

四、常见踩坑误区
- 误区一:忽视氮气流量对氧含量的影响,仅凭炉腔显示判断。纠正方法:务必加装独立氧分析仪,并定期校准传感器。
- 误区二:照搬真空回流炉的温度曲线用于抽屉式炉。纠正方法:抽屉式炉需重新做热分布测试,并适当延长保温段(增加10-20s)以弥补热容差异。
- 误区三:认为银烧结校准只需做一次。纠正方法:每次更换银浆批次或基板类型后,必须重新校准,否则批次间一致性无法保证。
五、拓展引导
如需了解更多关于真空共晶炉与银烧结设备的工艺匹配方案,欢迎查阅本站“真空烧结工艺”专栏,或联系中科同志获取定制化制程建议。