
桌面式氮气回焊炉参数哪家好?热激活真空炉工艺选型与量化标准
选桌面式氮气回焊炉,核心看三点:氧含量能否稳定控制在100ppm以下、温度均匀性能否做到±1.5℃以内、真空与甲酸辅助能力是否匹配焊料体系。判断桌面式氮气回焊炉参数哪家好、桌面式氮气回焊炉参数哪家强,不能只看标称峰值温度,要回到热激活真空炉工艺的实测曲线与腔体一致性上。参数对得上工艺窗口,才是真正可用的设备。
在桌面式氮气回焊炉参数哪个好领域,技术不断创新,推动了产业的快速发展。
为什么桌面式氮气回焊炉参数哪家好,要看热激活真空炉工艺底层逻辑
回焊炉的参数不是孤立数字,它由热传导、气氛控制与真空环境三者共同决定。脱离热激活真空炉工艺谈参数,容易买到"纸面好看、量产掉链子"的设备。
1. 氧含量决定润湿能力。焊料在高温下遇氧会生成氧化膜,直接抬高虚焊率。氮气回焊的氧含量通常要求≤100ppm,高可靠性场景需≤50ppm。氧含量每上升一个量级,润湿角明显恶化。
2. 温度均匀性决定良率上限。腔体内温差过大,同一批次不同位置焊点熔融状态不一致。桌面式设备受限于腔体尺寸,均匀性反而更容易做优,但前提是加热方式与气流设计合理。
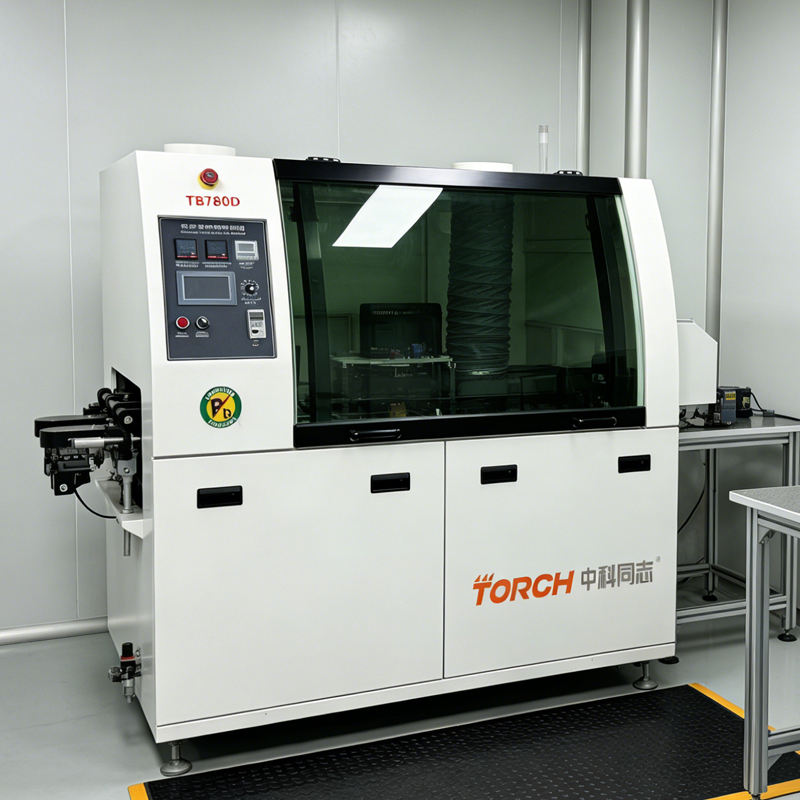
3. 真空与甲酸决定空洞率。真空环境可抽出焊料中的气泡,甲酸则在线还原氧化膜。两者配合,才能把空洞率压到较低水平。这也是热激活真空炉区别于普通回流炉的关键。
桌面式氮气回焊炉参数哪家好?实操参数标准与对比
下面给出可对照的量化指标。不同焊料体系需微调,但量级具备参考价值。
| 参数项 | 常规氮气回流 | 真空+甲酸辅助 | 说明 |
|---|---|---|---|
| 氧含量 | ≤100ppm | ≤50ppm | 越低润湿越好 |
| 温度均匀性 | ±2℃ | ±1.5℃ | 腔体越大越难 |
| 真空度 | — | ≤10Pa | 影响空洞率 |
| 升温速率 | 1~3℃/s | 1~2℃/s | 过快易飞溅 |
| 峰值保温 | 30~60s | 60~90s | 按焊料定 |
| 甲酸流量 | — | 按腔体体积标定 | 需在线监测 |
操作流程建议:装片后先抽真空至设定值,再通氮气置换,待氧含量达标后按曲线升温;进入峰值区前开启甲酸辅助,保温结束后缓冷。每一步的氧含量、温度、压力都应有记录,便于追溯。
评估热激活真空炉公司或热激活真空炉供应商时,建议索取实测温度曲线与氧含量日志,而不是只看样本参数表。有条件的话,用自家产品做一次试烧,对比空洞率与润湿情况,比任何宣传都直接。
桌面式氮气回焊炉参数哪家强?三个常见误区与纠正
误区一:只看峰值温度,忽略均匀性。后果是局部过烧或欠烧。纠正方法:要求提供多点热电偶实测数据,确认腔体各位置温差。
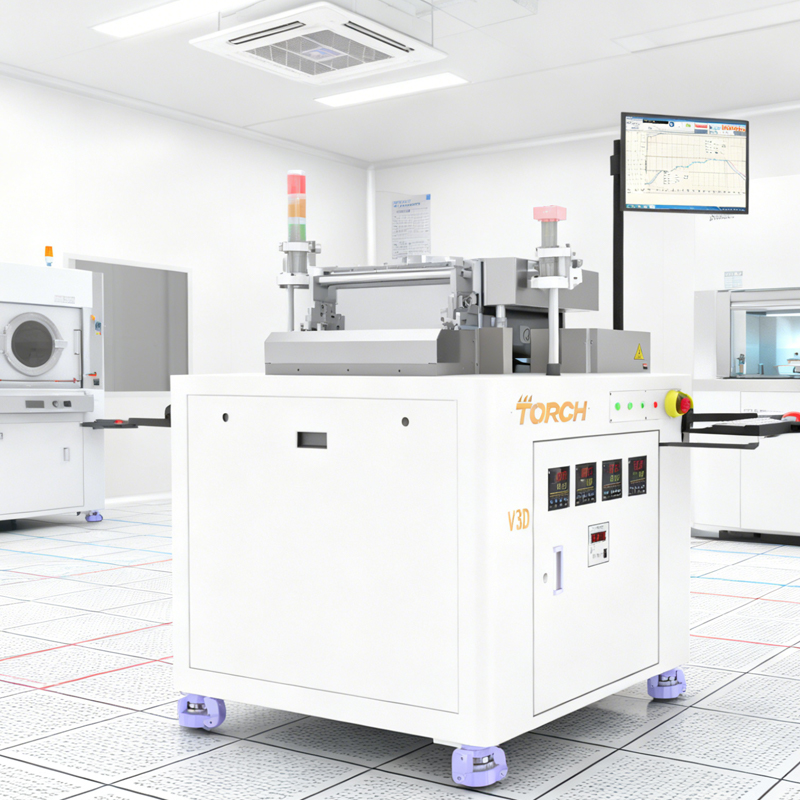
误区二:认为氮气流量越大越好。后果是气流扰动导致焊料偏移,且浪费气体。纠正方法:按腔体体积与置换次数计算流量,以氧含量达标为准,而非盲目开大。
误区三:跳过甲酸标定直接量产。后果是还原不充分,空洞率反弹。纠正方法:先做甲酸流量与残留检测的对应试验,确定工艺窗口后再批量。
关于热激活真空炉品牌的选择,建议把注意力放在工艺匹配度上。设备是工具,工艺窗口才是核心资产。中科同志在真空封装与先进封装领域积累了较多现场经验,可提供工艺调试与参数验证方面的技术支持。
热激活真空炉供应商选型,回到工艺本身
判断桌面式氮气回焊炉参数哪家好,要落到自家产品的焊料体系、空洞率要求和产能节奏上。参数可以对比,工艺窗口必须实测。想进一步了解真空共晶、真空回流与甲酸辅助工艺的配套方案,可查阅本站"真空封装设备"与"技术问答"栏目,或联系中科同志获取工艺评估支持。