
桌面式氮气回焊炉工艺哪家强?真空共晶焊接选型指南
问桌面式氮气回焊炉工艺哪家强,本质是在问真空共晶焊接的工艺稳定性和设备匹配度。先给结论:桌面式氮气回焊炉工艺推荐优先看真空度、温控均匀性与甲酸辅助能力三项指标。对于功率半导体与军工航天封装,电激活真空共晶炉在低温激活场景更具优势;而热激活高真空共晶炉设备适合高可靠性气密封装。至于桌面式氮气回焊炉技术哪个好,需结合焊料体系与产能综合判断,没有通用答案。
为什么真空共晶焊接的工艺窗口这么窄?
真空共晶焊接的核心矛盾在于:焊料润湿需要热量,但高温又带来氧化与热应力。窗口窄,是因为三个物理过程在同时发生。
1. 氧化膜阻挡润湿
焊料与焊盘表面在常温下已形成氧化层。氮气氛围只能延缓氧化,无法还原已生成的氧化物。真空环境将氧分压降至10⁻³ Pa以下,氧化反应被抑制,润湿角才可能降至15°以内。
2. 空洞率与真空度的非线性关系
空洞率并非随真空度线性下降。当真空度从100 Pa提升到10 Pa,空洞率改善明显;但从1 Pa继续下探到0.1 Pa,边际收益递减,而设备成本陡增。找到工艺拐点比盲目追求极限真空更务实。
3. 热激活与电激活的路径差异
热激活高真空共晶炉工艺依靠辐射加热与传导加热结合,升温速率通常控制在1-3℃/s;电激活真空共晶炉则通过电流焦耳热实现局部快速升温,适合对热敏感器件的选择性加热。两条路径的工艺参数体系不同,不能混用。

桌面式氮气回焊炉工艺推荐:实操步骤与参数标准
以下流程适用于大多数AuSn、SnAgCu焊料体系的真空共晶焊接。参数区间来自实际产线验证,供参考。
| 工艺阶段 | 温度设定 | 真空度/气氛 | 时间 | 关键控制点 |
|---|---|---|---|---|
| 预抽真空 | 室温 | 抽至10 Pa | 60-120 s | 排除腔体残留空气 |
| 氮气回填 | 室温 | N₂回填至50 kPa | 30 s | 氧含量<50 ppm |
| 升温阶段 | 室温→焊料熔点+30℃ | N₂氛围 | 2-4 min | 升温速率1.5-2.5℃/s |
| 真空共晶 | 熔点+30~50℃ | 抽至0.1-1 Pa | 30-90 s | 空洞率目标<5% |
| 甲酸辅助 | 150-200℃ | 甲酸蒸气+N₂ | 60-120 s | 流量0.5-2 g/min |
| 冷却固化 | 降至熔点-50℃ | N₂保护 | 2-3 min | 冷却速率≤2℃/s |
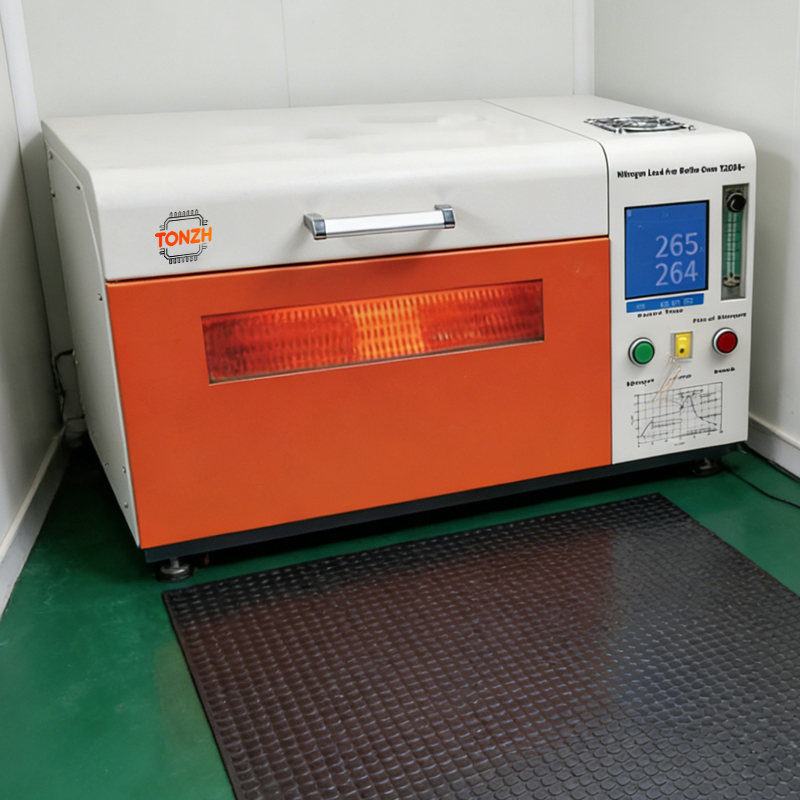
关于桌面式氮气回焊炉技术哪个好,判断标准不在设备外观,而在腔体热场均匀性。实测九点温差≤±3℃的设备,焊接一致性明显优于±8℃的机型。选购电激活真空共晶炉时,要求供应商提供热场测试报告比看宣传册更有意义。热激活高真空共晶炉品牌的选择同样如此——交付前的工艺验证数据,比品牌知名度更能说明问题。目前电激活真空共晶炉供应商数量不少,建议要求现场打样,用自己产品的焊料体系跑一轮完整曲线。
三个常见操作误区与纠正方法
误区一:真空度越高越好
把真空度拉到0.01 Pa以下,结果焊料中低沸点元素挥发,焊缝成分偏移。纠正:根据焊料体系设定真空上限。AuSn共晶焊料建议0.1-1 Pa,Sn基焊料可放宽至1-10 Pa。
误区二:氮气流量开大就能防氧化
流量过大导致腔体湍流,反而把外界微量氧带入。纠正:氮气回填阶段控制流量在5-15 L/min,以腔体压力稳定为准,不是越大越好。
误区三:忽略甲酸残留
甲酸辅助能有效还原氧化膜,但残留甲酸会腐蚀器件。纠正:甲酸工艺后必须增加氮气吹扫步骤,吹扫时间不少于3分钟,必要时加装尾气处理装置。
选型判断:什么场景适合桌面式方案
研发打样、小批量多品种、军工航天的小型模块封装——这三类场景适合桌面式氮气回焊炉。产能需求超过每月5000件,或晶圆级键合,则应考虑在线式或大腔体设备。
热激活高真空共晶炉设备的桌面化版本近年来进步明显,腔体容积从早期的5 L扩展到15 L以上,可容纳更多夹具。中科同志在真空共晶焊接领域积累的工艺数据库,可协助客户缩短参数调试周期。如果您正在评估桌面式氮气回焊炉工艺哪家强,建议从焊料体系、空洞率要求、产能三个维度列出需求清单,再对照设备参数逐项打分。
具体设备参数与工艺方案,可查阅本站真空共晶炉产品栏目或联系技术团队获取选型对照表。