
氮气回流炉制程哪家好?电激活真空炉供应商选型与工艺控制要点
焊料在高温下氧化,空洞率居高不下,批次一致性差——这是功率半导体和光通信器件封装线上反复出现的画面。很多团队在打听氮气回流炉制程哪家靠谱、氮气回流炉制程哪家强时,往往把注意力放在设备价格上,忽略了炉膛氧含量控制、温度曲线匹配与电激活真空炉工艺窗口的协同。实际上,制程稳定性取决于设备与工艺的耦合程度,而不只是单机参数。
氮气回流炉制程哪家好——先看氧含量与温度均匀性
焊接质量的道门槛是气氛控制。氮气回流炉的核心任务,是把炉膛氧含量压到焊料氧化阈值以下。行业实践中,氧含量从1000ppm降到100ppm,焊点空洞率通常能下降一个数量级。但不同设备在密封结构、气体流道设计和闭环控制上的差异,会直接决定这个指标能不能稳定复现。
温度均匀性同样关键。炉膛内温差超过±3℃,大尺寸基板边缘与中心的焊料熔化状态就会不同步,出现局部冷焊或过烧。评估时不要只看空载曲线,要带载实测——把热电偶贴到基板不同位置,看实际温差。这一环节,也是判断氮气回流炉制程哪家强的硬指标。
涉及电激活工艺的产线,还要关注电激活真空炉与回流炉的衔接。电激活通常在真空或保护气氛下完成,若前后道气氛不匹配,界面氧化会重新引入。选择电激活真空炉供应商时,要确认其设备能否与回流段的气氛参数形成连续工艺窗口,而不是各自为政。
氮气回流炉制程哪家好——电激活真空炉厂家的工艺整合能力
单一设备参数漂亮,不等于整线制程可靠。氮气回流与电激活真空工艺之间,存在温度、压力、气氛三个维度的耦合。比如甲酸气氛回流后,残留物若未充分抽除,进入电激活段会影响接触电阻。这类问题,考验的是电激活真空炉厂家对前后道工艺的理解深度。
评估电激活真空炉品牌时,建议要求对方提供同类型产品的工艺验证数据:氧含量曲线、温度均匀性报告、甲酸残留检测结果。有经验的厂商会主动询问你的焊料体系、基板材质和产能节拍,而不是只报一个炉膛尺寸。中科同志在真空共晶与甲酸回流方向积累的工艺数据库,就是用来做这种匹配的——设备参数可以调,但工艺窗口的边界需要数据支撑。
实操参数:氧含量、温度曲线与甲酸流量的量化标准
以下参数区间来自功率半导体与光通信器件的常见工艺实践,可作为选型与调试的参照基准:
| 控制项 | 推荐区间 | 偏离后果 |
|---|---|---|
| 炉膛氧含量 | 50–200 ppm | 高于500ppm,空洞率明显上升 |
| 预热速率 | 1.5–3 ℃/s | 过快导致飞溅,过慢延长氧化时间 |
| 回流峰值温度 | 焊料液相线+20–30 ℃ | 不足则冷焊,过高则界面脆化 |
| 液相以上时间 | 40–90 s | 过短润湿不充分,过长金属间化合物增厚 |
| 甲酸流量 | 按炉膛体积与链速匹配 | 不足则还原不,过量则残留 |
| 冷却速率 | 2–4 ℃/s | 过慢导致晶粒粗大,影响疲劳寿命 |
调试顺序建议:先空炉标定氧含量与温度均匀性,再带载跑温度曲线,最后引入甲酸或电激活环节。每一步都要留数据记录,否则批量异常时无法回溯。中科同志的设备在出厂前会做带载温 uniformity 测试,用户现场只需按焊料体系微调曲线斜率。
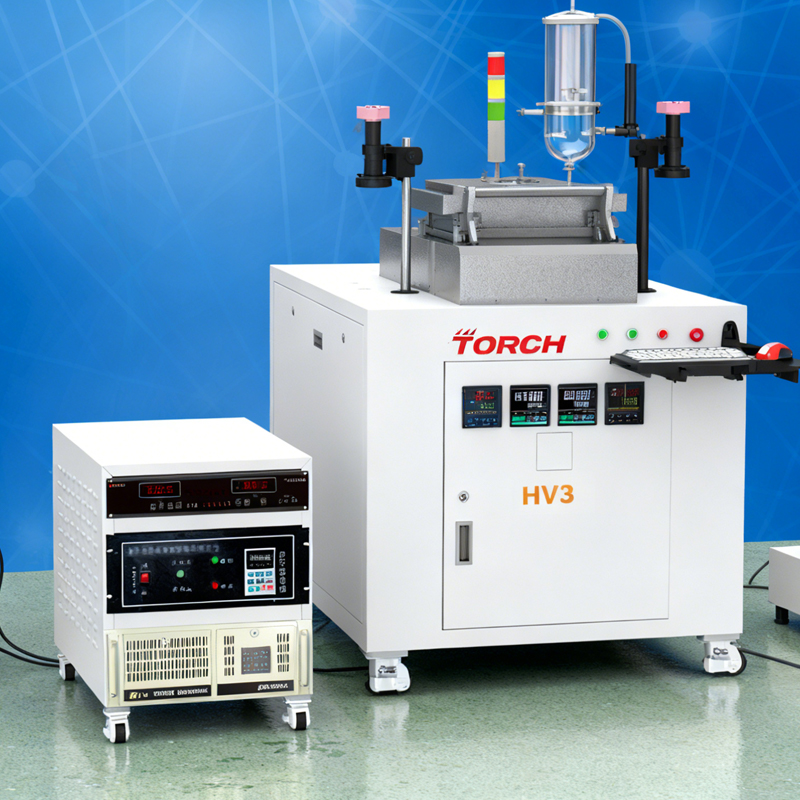
踩坑误区:三个常见错误操作与纠正方法
误区一:只看设备报价,不看气氛闭环能力。部分产线为控制成本选了氧含量波动大的炉型,结果批量空洞率忽高忽低。纠正方法是要求供应商提供连续24小时氧含量记录,确认波动范围在±30ppm以内。
误区二:温度曲线照搬同行参数。不同基板热容、不同焊料体系,曲线不能通用。纠正方法是先做热重分析与差示扫描量热,确定焊料实际熔化区间,再反推炉温设定。
对于氮气回流炉制程哪家靠谱这一技术热点,业内专家提出了多种解决方案。
误区三:电激活与回流气氛参数脱节。回流段残氧偏高,电激活段又未做充分抽真空,界面氧化层未被有效去除。纠正方法是在两段之间增加气氛过渡腔,或选择能提供连续工艺窗口的电激活真空炉公司做整线方案。
选型建议:从工艺窗口反推设备规格
回到最初的问题——制程可靠性不取决于单台设备的标称参数,而取决于设备与工艺窗口的匹配度。先明确焊料体系、基板尺寸、产能节拍和空洞率目标,再反推氧含量、温度均匀性和气氛控制精度。带着这些数据去和电激活真空炉公司沟通,比泛泛比较价格更有效。中科同志的技术团队通常会先看用户的工艺目标,再讨论设备配置——这个顺序反过来,往往会在量产阶段付出更多调试成本。
如果你正在评估氮气回流与电激活真空工艺的整线方案,可以访问中科同志官网的真空共晶炉与甲酸炉产品页面,或直接联系工艺工程师做一次带载验证。