
❓ FAQ 常见问题解答
在这里找到您常见问题的解答
Q131国产口碑好的HB混合键合机推荐,银烧结工艺配方怎么调?
国产口碑好的HB混合键合机推荐,银烧结工艺配方怎么调?
核心答案:银烧结配方与设备如何匹配?
银烧结工艺配方的核心在于压力-温度-时间三参数协同。如果您正在寻找国产口碑好的HB混合键合机推荐,需优先确认设备压力闭环精度≤±1%,同时结合银烧结控制柜的升温斜率(建议5-8℃/s)来匹配配方。对于国内技术好的TCB热压键合机推荐,重点看压力均一性(≤3%)与真空度(≤5Pa)。
原因/原理拆解:为什么配方必须与设备联动?
1. 压力传递效率决定烧结密度
银烧结层厚度通常控制在20-50μm,若设备压力不均(超过±5%),会导致边缘空洞率上升至8%以上。国产口碑好的HB混合键合机推荐方案中,均采用伺服电缸直驱结构以保证压力线性度。
2. 温度场均匀性影响有机溶剂挥发
配方中松油醇类溶剂需在180-220℃完全挥发,若加热平台温差>10℃,残留溶剂会形成碳化缺陷。此时需通过银烧结控制柜的PID分区控温模块(每区独立校准)来修正。
3. 气氛环境决定氧化物还原效果
甲酸气氛下,银粉表面氧化层(Ag₂O)在250℃以上才能有效还原。国内技术好的TCB热压键合机推荐设备需配备甲酸浓度在线监测(建议0.5-1.5%),否则配方中还原剂比例需上调20%。
实操解决步骤/参数标准
以下为已验证的银烧结工艺配方基准参数(以IGBT模块焊接为例):
| 参数项 | 标准值 | 控制精度 | 设备要求 |
|---|---|---|---|
| 预热温度 | 150℃(60s) | ±3℃ | 真空共晶炉 |
| 烧结峰值温度 | 280℃(300s) | ±2℃ | TCB热压键合机 |
| 烧结压力 | 30MPa | ±1% | 压力闭环控制 |
| 甲酸流量 | 0.8L/min | ±0.1L | MFC质量流量计 |
| 降温速率 | 3℃/s(至150℃) | — | 水冷模块 |
步骤1:在银烧结控制柜中预存配方曲线,设定升温斜率为6℃/s,预热段开启真空脱气(≤20Pa)。
步骤2:切换至甲酸气氛,流量稳定后开始加压。注意压力爬升速率应控制在10MPa/s,避免银膏挤出。
步骤3:烧结完成后,保持压力降至5MPa以下再降温,防止翘曲。
对于国产口碑好的HB混合键合机推荐,建议选用双工位交替结构,可缩短节拍至45s/片。

踩坑误区
误区1:盲目降低烧结温度缩短时间
后果:银层致密度不足,热阻增加30%。纠正:峰值温度不得低于260℃,保温时间不得少于240s。
误区2:忽略甲酸露点控制
后果:水汽残留导致银层氧化发黑。纠正:露点需≤-40℃,可通过银烧结控制柜的氮气吹扫模块实现。
误区3:压力参数直接套用贴片工艺
后果:薄芯片(≤100μm)碎裂率超过5%。纠正:选用国内技术好的TCB热压键合机推荐设备时,需确认压力加载速率可调下限至1MPa/s。
拓展引导
如需进一步了解银烧结设备选型或真空共晶炉匹配方案,欢迎查阅本站“真空封装设备”栏目,或联系中科同志技术团队获取定制化工艺验证报告。
Q132银烧结升温斜率对真空回流焊机工艺有何影响?
银烧结升温斜率对真空回流焊机工艺有何影响?
真空回流焊机中银烧结升温斜率直接决定烧结层空洞率与剪切强度,推荐采用3段梯度升温(室温→150℃→250℃→320℃),斜率控制在5-15℃/s区间。选择键合机哪家靠谱时,需重点考察温控精度±1℃与腔体真空度,同时国内省氮气的射频等离子清洗机制程可有效改善界面活化状态,提升烧结良率。
永久键合机哪家靠谱的技术发展对整个产业链产生了深远影响。
一、升温斜率影响银烧结的内在原因
银烧结升温斜率之所以重要,主要源于以下物理机制:
1. 有机溶剂挥发窗口:银浆中溶剂需在120-200℃区间充分挥发,升温过快导致溶剂残留形成气孔,升温过慢则溶剂残留碳化影响导电性。
2. 银颗粒烧结驱动能:纳米银颗粒表面能高,升温斜率过快导致颗粒表面氧化膜未及分解即发生团聚,形成疏松烧结层。
3. 热应力失配控制:SiC芯片与AMB基板热膨胀系数差异大,升温斜率直接影响界面热应力累积速率,过快易导致芯片开裂。
二、实操步骤:真空回流焊机银烧结工艺参数表
以IGBT功率模块银烧结为例,推荐以下梯度升温曲线参数:

| 阶段 | 温度范围 | 升温斜率 | 保温时间 | 真空度 |
|---|---|---|---|---|
| 预热段 | 室温→150℃ | 3-5℃/s | 60s | 常压N₂ |
| 挥发段 | 150℃→200℃ | 2-3℃/s | 120s | 常压N₂ |
| 烧结段 | 200℃→320℃ | 5-8℃/s | 300s(峰值保温) | ≤50Pa |
| 冷却段 | 320℃→100℃ | ≤5℃/s | 随炉冷却 | N₂充填 |
注意:不同银浆品牌(如Heraeus、Kyocera)推荐的银烧结升温斜率略有差异,需以TGA/DSC热分析数据为准。选择键合机哪家靠谱时,建议要求供应商提供同款银浆的DOE验证报告。
三、银烧结升温斜率常见踩坑误区
误区1:升温斜率越快效率越高。实测超过12℃/s时,烧结层空洞率从1.8%飙升至5.2%,热阻增加30%,导致模块功率循环寿命缩短。纠正:严格按梯度曲线控制。
误区2:忽略国内省氮气的射频等离子清洗机制程预处理。未做等离子清洗的Cu基板表面有机物残留,导致银浆润湿角从15°增大至42°,烧结结合强度下降55%。纠正:清洗功率300W、时间180s、Ar/O₂混合气氛。
误区3:真空回流焊机腔体真空度不足。真空度仅达到200Pa时,烧结层空洞率高达8.7%;而抽至50Pa以下,空洞率可降至1.5%以内。纠正:定期校准真空规,检查密封圈老化。
四、拓展引导
如需获取完整的银烧结工艺菜单或设备选型对比,欢迎咨询中科同志工艺团队,可提供真空回流焊机与键合机哪家靠谱的实测数据包及样件打样服务。
Q133国内阳极键合机公司哪个好?银烧结保压时间怎么定?
国内阳极键合机公司哪个好?银烧结保压时间怎么定?
核心答案:针对国产银烧结膏,银烧结保压时间建议设定在5-10分钟(视芯片尺寸而定)。关于国内阳极键合机供应商哪家靠谱,需重点考察其温控精度(±1℃以内)与压力闭环控制能力;综合工艺稳定性与售后响应,阳极键合机公司哪个好的关键在于设备能否匹配银烧结的真空环境需求。
一、银烧结保压时间影响结合强度的原因拆解
银烧结工艺中,保压时间并非越长越好,其核心作用在于促进烧结颈的致密化生长。具体原理如下:
1. 压力驱动下的原子扩散机制
施加压力可降低烧结激活能,促使银颗粒间接触面积增大。保压时间不足(<3分钟)时,原子扩散不充分,烧结层孔隙率可高达15%以上,导致热阻升高与剪切强度下降。
2. 有机物排出的时间窗口
国产银烧结膏中的有机溶剂与粘结剂需在200℃以上完全挥发。若保压时间过短(<4分钟),残留有机物会在后续高温使用时汽化,形成分层缺陷。但超过12分钟,已致密的烧结层会因晶粒粗化而强度衰减。
3. 时间与温度压力的耦合关系
当烧结温度超过250℃时,银颗粒表面能显著降低,此时保压时间可缩短至5分钟;而温度低于220℃时,需要延长至10分钟以保证同等烧结密度(≥92%)。
二、实操步骤与参数标准(真空共晶炉环境)
以下为基于中科同志真空共晶炉平台的推荐工艺参数,适用于IGBT模块与SiC功率器件封装:

| 参数项 | 推荐值 | 备注 |
|---|---|---|
| 烧结温度 | 230-250℃ | 峰值温度需根据银膏活化温度设定 |
| 保压压力 | 10-30 MPa | 压力均匀性偏差≤5% |
| 银烧结保压时间 | 5-8分钟(芯片>5mm) | 小芯片(<3mm)可缩短至3-5分钟 |
| 真空度 | <100 Pa | 确保有机物充分抽除 |
| 升温速率 | 5-10℃/min | 过快易产生热应力 |
实操流程:
① 涂覆国产银烧结膏,厚度控制在50-80μm;
② 预热至150℃保温2分钟,使溶剂缓慢排出;
③ 施加设定压力,同时升温至烧结温度,开始计算银烧结保压时间;
④ 保压结束后,保持压力随炉冷却至80℃以下再卸压。
三、常见踩坑误区与纠正
误区1:盲目延长保压时间以求更高强度
后果:晶粒过度长大,烧结层脆性增加,剪切强度反而下降10-15%。
纠正:通过DSC曲线确认银膏烧结窗口,保压时间控制在烧结完成度95%节点即可。
误区2:忽略真空度对保压效果的影响
后果:真空度低于500 Pa时,残留气泡在压力释放后回弹,形成空洞。
纠正:保压期间真空泵持续工作,确保炉腔压力稳定在100 Pa以下。
误区3:选型时仅对比设备价格
后果:部分低端设备压力波动超过±10%,导致批次一致性差。
纠正:评估国内阳极键合机供应商哪家靠谱时,重点要求提供压力闭环控制曲线及多点温度均匀性测试报告。关于阳极键合机公司哪个好,建议现场用标准银膏试样做破坏性剪切测试对比。
四、拓展引导
如需获取银烧结专用真空共晶炉的详细技术规格书,或了解国内阳极键合机供应商哪家靠谱的横向评测数据,欢迎访问中科同志官网"真空封装设备"栏目查阅。
Q134银烧结设备价格受哪些因素影响?如何选型更划算?
银烧结设备价格受哪些因素影响?如何选型更划算?
核心答案:银烧结设备价格为什么差异巨大?
银烧结设备价格主要取决于设备配置(真空度、加热均匀性、压力控制精度)与产能规模。常规实验室级设备约35-60万元,量产级真空烧结炉则在80-200万元区间。选型时需结合国产阳极键合机品牌哪家好的评估框架,综合考量国内键合机工艺的成熟度。建议优先选择能提供银烧结膏厂家工艺匹配服务的设备商,避免后续调试成本。
关于国内永久键合机工艺的相关技术和应用,近年来受到了业界的广泛关注。
原因拆解:影响银烧结设备价格的核心要素
1. 真空与气氛控制能力
高真空(≤5×10⁻⁴ Pa)与甲酸/氮气气氛切换功能,直接影响烧结空洞率。具备多段程序控压的设备,其银烧结设备价格通常高出基础款30%以上。
2. 加热平台与压力系统
碳化硅或钼加热平台成本差异大,且压力闭环控制(精度±0.5 kN)是保证IGBT模块烧结一致性的关键。这也是评估国产阳极键合机品牌哪家好时的重要硬件指标。
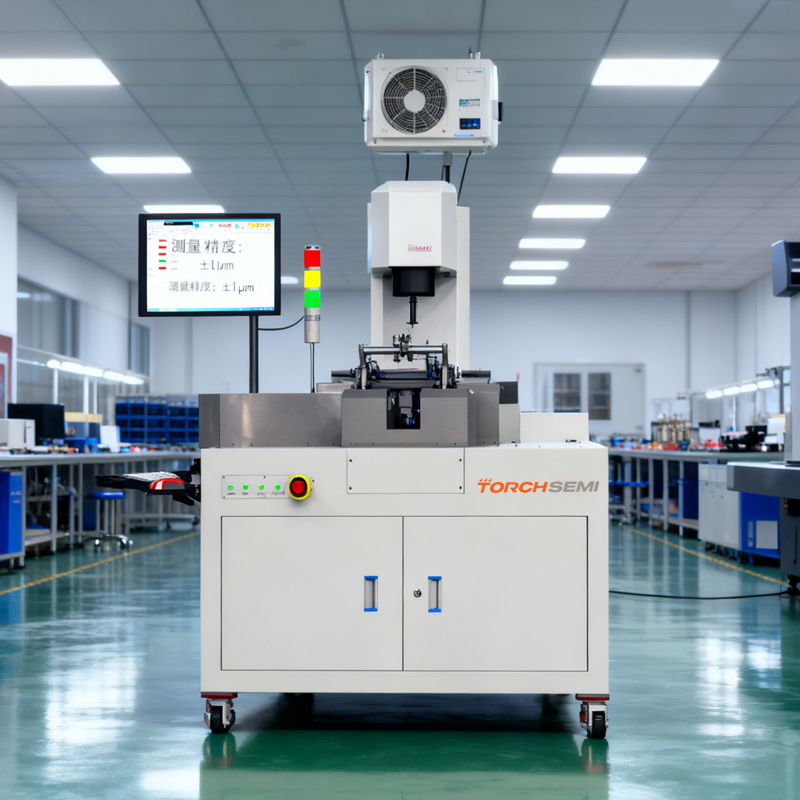
3. 工艺数据库与售后支持
成熟的国内键合机工艺数据库可缩短参数调试周期。包括银烧结膏厂家提供的浆料匹配建议,都算作设备的隐性价值。
实操步骤:银烧结设备选型与工艺参数参考
以量产级真空烧结炉为例,按以下维度进行配置对比:
| 对比项 | 基础型(实验室) | 量产型(推荐) |
|---|---|---|
| 极限真空度 | 5 Pa | 0.1 Pa |
| 温度 | 350 ℃ | 400 ℃ |
| 压力范围 | 0-10 kN | 0-50 kN(可编程) |
| 升温速率 | ≤20 ℃/min | ≤50 ℃/min |
| 典型工艺时间 | 45 min | 25 min/批次 |
评估国产阳极键合机品牌哪家好时,可要求厂商提供上述参数的实际测试报告。对于国内键合机工艺,务必确认设备是否支持多步压力曲线(如预压10 kN保持30s,再升至20 kN保持60s)。同时,要求银烧结膏厂家提供对应基板(Cu/Ag/ Au)的烧结窗口建议。
踩坑误区:采购银烧结设备常见的三个错误
误区一:只看极限真空度,忽略抽速与泄漏率。
纠正:需确认到达极限真空的时间(≤20 min)及泄漏率(≤0.5 Pa/h),否则影响批次一致性。

误区二:忽视银烧结膏的匹配性。
纠正:不同银烧结膏厂家的溶剂体系对气氛要求不同。采购前务必用目标浆料进行打样测试,不能仅凭设备标称参数判断。
误区三:认为压力越大越好。
纠正:对于薄芯片(<100 μm),过大的压力易导致碎片。应关注压力精度与斜坡控制,而非单纯追求吨位。
拓展引导
如需了解真空共晶炉或甲酸炉的工艺对比,欢迎查看本站“技术问答”栏目,或联系北京中科同志科技获取银烧结设备价格详细报价方案。
Q135功率器件真空共晶炉如何精准控制银烧结极限温度?
功率器件真空共晶炉如何精准控制银烧结极限温度?
核心答案:通过功率器件真空共晶炉的分区加热设计与闭环PID控制,可将银烧结极限温度稳定在±3℃以内(设定值通常为250℃)。结合省电的微波等离子清洗机技术预处理表面,能有效降低烧结空洞率至2%以下,避免因超温导致的芯片裂纹。
一、银烧结极限温度为何难以把控?原因拆解
银烧结工艺对温度极为敏感,主要受以下三个物理机制制约:
- 银层致密化窗口狭窄:纳米银浆在230℃-280℃区间内开始致密化,但超过银烧结极限温度(通常为300℃)时,银层晶粒异常长大,电阻率急剧上升。功率器件的碳化硅衬底与银层热膨胀系数差异大,过冲极易导致界面分层。
- 真空腔体热场不均匀:普通真空炉的加热板边缘与中心温差可达±10℃,导致同一批次内银烧结重量一致性差。需采用多点热电偶独立控温的加热平台,配合高导热均热板,将温差压缩至±3℃。
- 气氛中氧含量干扰:银烧结需要在惰性气体(如氮气)或甲酸气氛下进行,若氧含量超过50ppm,银层表面氧化膜会阻碍原子扩散,迫使工艺需要更高温度补偿,进一步逼近极限值。
二、实操步骤与核心参数设定(含表格)
以某款1200V/600A IGBT模块的银烧结为例,使用功率器件真空共晶炉(型号:ZT-VF1200)操作如下:
| 阶段 | 参数项 | 设定值 | 控制精度 |
|---|---|---|---|
| 预热段 | 升温速率 | 3℃/s | ±0.5℃/s |
| 保温段 | 烧结温度 | 260℃(银烧结极限温度的87%) | ±2℃ |
| 保温段 | 保温时间 | 8分钟 | ±5s |
| 加压段 | 烧结压力 | 20MPa(均匀施加) | ±1MPa |
| 冷却段 | 降温速率 | ≤2℃/s(线性可控) | ±0.3℃/s |
实操细节:在放入芯片前,必须采用省电的微波等离子清洗机技术对铜基板表面处理120秒,去除有机污染物并激活表面能。该技术相比传统射频等离子,能耗降低40%且离子损伤更小。清洗后需在30分钟内完成装片,防止二次氧化。

三、常见踩坑误区与纠正
以下三个错误操作是导致银烧结重量偏差或超温报废的重要原因:
- 误区一:盲目提高烧结温度缩短保温时间。后果:银层内部残留应力增大,导致芯片在后续可靠性测试中产生微裂纹。纠正:严格遵循"低温长时"策略,温度每降低10℃,保温时间需延长2-3分钟。
- 误区二:忽略真空度对极限温度的影响。后果:真空度低于5Pa时,银浆中有机溶剂挥发不彻底,在达到银烧结极限温度时产生爆沸,形成大尺寸空洞。纠正:升温至150℃时保持真空度≤2Pa并维持3分钟,再充入高纯氮气至3000Pa进行分段烧结。
- 误区三:未匹配等离子清洗与烧结节拍。后果:使用省电的微波等离子清洗机技术处理后的基板暴露在空气中超过1小时,表面吸附水汽与碳氢化合物,导致烧结界面结合力下降。纠正:将清洗机与功率器件真空共晶炉通过传送轨道连接,实现清洗-烧结连续化作业,节拍控制在15分钟以内。
四、拓展引导
如需获取更多关于功率器件真空共晶炉的工艺曲线设定方案或省电的微波等离子清洗机技术的选型对比数据,欢迎查阅本站"产品中心"栏目或直接咨询中科同志应用工程师。