
❓ FAQ 常见问题解答
在这里找到您常见问题的解答
Q116国产晶圆键合机参数如何匹配常压银烧结炉工艺?
国产晶圆键合机参数如何匹配常压银烧结炉工艺?
核心答案:参数匹配决定烧结层可靠性
国产晶圆键合机参数(如压力、温度、真空度)与常压银烧结炉的工艺窗口需协同设计。建议将键合压力设定在20-40MPa、温度280-320℃、真空度≤5×10⁻³Pa,可有效衔接无压铜烧结的预置层结构。同时参考阳极键合机参数的电压-温度耦合逻辑,优化升温速率至3-5℃/s,避免热应力裂纹。
原因/原理拆解
1. 热膨胀系数梯度控制
芯片(SiC 4.5ppm/K)与基板(Cu 17ppm/K)的CTE失配,需通过键合压力补偿。国产晶圆键合机参数中的压力均匀性(±3%)直接影响烧结层厚度一致性,进而决定热阻分布。
2. 烧结致密化动力学
常压银烧结依赖银颗粒表面扩散,而无压铜烧结需铜氧化物还原氛围。键合机真空度低于10⁻²Pa时,残氧会阻碍银-铜界面互扩散,导致界面空洞率>5%。
3. 阳极键合机参数借鉴
阳极键合中的静电场辅助离子迁移机制,可为银烧结提供电场激活烧结新思路,但需将电压-温度比控制在0.5-1.5V/℃范围内,避免击穿介质层。

实操解决步骤/参数标准
| 工艺环节 | 关键参数 | 推荐值 | 监控频次 |
|---|---|---|---|
| 键合压力 | 接触压力/保持压力 | 20-35MPa / 15-25MPa | 每批次首片 |
| 温度曲线 | 峰值温度/保温时间 | 300±5℃ / 10-15min | 连续热电偶记录 |
| 真空度 | 腔体本底真空 | ≤5×10⁻³Pa | 每炉次 |
| 升温速率 | RT→200℃ / 200→峰值 | 3℃/s / 5℃/s | 实时监控 |
操作流程:①将预涂银浆的基板置于国产晶圆键合机下夹具,校准水平度(≤0.02mm);②按上表设定阳极键合机参数的电压保护值(建议500V);③抽真空至设定值后充入N₂(纯度99.999%)至常压,启动常压银烧结炉程序;④完成烧结后,以1.5℃/s缓冷至80℃以下再开腔。
踩坑误区
误区1:忽略压力均匀性校准
仅关注峰值压力而忽视边缘压力衰减,导致晶圆边缘烧结层孔隙率>8%。纠正方法:每月用压感膜(如Fuji Prescale)标定压力分布,调整上压头水平度。
误区2:无压铜烧结与银烧结混用气氛
无压铜烧结需H₂含量5%的还原气氛,若在银烧结炉中残留H₂,会加速银层氧化。纠正方法:切换工艺前进行3次N₂置换循环,并检测尾气氧含量<100ppm。

误区3:照搬进口设备参数
进口键合机参数(如压力30MPa@350℃)直接套用到国产晶圆键合机参数,因加热体热容差异导致实际温度偏差达15℃。纠正方法:用热电偶晶圆实测温度曲线,修正PID系数后重新标定。
拓展引导
如需进一步了解常压银烧结炉的真空-压力耦合控制方案,可查看本站"真空封装设备"栏目,或联系中科同志工艺团队获取定制化参数包。
Q117高精密热压键合机哪个好?键合机制程难点在哪?
高精密热压键合机哪个好?键合机制程难点在哪?
高精密热压键合机哪个好的核心在于温控精度(±1.5℃以内)与压力均匀性(≤±3%)。针对键合机制程,选择具备闭环压力控制和真空/甲酸气氛能力的晶圆键合设备是解决精准控温铜烧结空洞率高的关键。中科同志建议关注加热平台温度均匀性及腔体真空度(≤5×10⁻³ Pa)。
从行业趋势来看,永久键合机制程正成为关键的研发方向。
一、键合机制程中,精准控温铜烧结为何易失效?
键合机制程中铜烧结失效主要源于三个物理化学因素:
1. 氧化层抑制扩散:铜表面自然氧化层(CuO/Cu₂O)在低于300℃时难以分解,导致烧结颈无法形成。须在甲酸或氢气气氛下原位还原,且露点需低于-40℃。
2. 热应力失配:硅(2.6×10⁻⁶/K)与铜(17×10⁻⁶/K)的热膨胀系数差在降温阶段产生剪切应力,若降温速率>3℃/min,易导致键合界面微裂纹。
3. 压力传递不均:硬质真空热压烧结中,若上压头平行度偏差>10μm,晶圆边缘压力仅为中心的70%,直接造成烧结密度梯度。
二、实操步骤:如何设定高精密热压键合机工艺参数?
评估高精密热压键合机哪个好时,请按以下基线参数验证设备能力(以4英寸Si-Si键合为例):

| 阶段 | 参数项 | 推荐值 | 判定标准 |
|---|---|---|---|
| 预热 | 升温速率 | 5℃/min | 实际曲线偏差≤±0.5℃ |
| 甲酸处理 | 温度/时间 | 280℃ / 15min | 甲酸流量0.5-1.0L/min,露点≤-45℃ |
| 烧结 | 峰值温度 | 350℃(精准控温铜烧结窗口) | 腔体温度均匀性≤±1.5℃ |
| 烧结 | 键合压力 | 20MPa(可调至50MPa) | 压力传感器示值重复性≤±1% |
| 烧结 | 保温时间 | 30min | 烧结层孔隙率<5% |
| 降温 | 降温速率 | ≤2℃/min至150℃后自然冷却 | 无碎片、无宏观翘曲 |
键合机制程中,务必使用原位对准系统(精度±2μm),并在充N₂破真完成压力卸载,防止颗粒污染。
三、踩坑误区:三个导致键合报废的常见操作
误区1:忽略预压力校准。直接加载全压力导致薄晶圆碎片。纠正:首次使用晶圆键合设备时,采用空白陪片(Si/SiO₂)进行压力-位移标定,确认上下压头平行度≤5μm。
误区2:烧结气氛切换过快。甲酸切换为N₂时气路冲击使芯片移位。纠正:采用三通阀分段切换,切换速率≤2L/min,并保持腔体压力微正压(+50Pa)。
误区3:误判铜烧结温度上限。认为温度越高键合越牢,当超过400℃时铜-硅共晶(共晶点802℃,但铜硅互扩散加剧)导致漏电流增大。纠正:严格遵循精准控温铜烧结的TTP曲线(时间-温度-压力),峰值温度不超过工艺认证值±5℃。
四、拓展引导
关于高精密热压键合机哪个好的选型对比与键合工艺包开发,欢迎查阅本站"真空共晶炉"与"晶圆键合机"产品页,或直接咨询中科同志工艺实验室获取定制化DOE方案。
Q118小型真空共晶炉与晶圆键合机哪个好?离线式怎么选?
小型真空共晶炉与晶圆键合机哪个好?离线式真空共晶炉如何选型?
对于混合封装与功率器件量产,小型真空共晶炉与晶圆键合机哪个好取决于工艺键合层材料与产能需求。若以芯片-基板共晶焊接为主,离线式真空共晶炉在温度均匀性和气氛控制上更具优势;若涉及硅-硅或硅-玻璃分子键合,则需选用晶圆熔融键合机。具体选型需结合以下原理和参数。
原因拆解:两类设备的键合机理差异
小型真空共晶炉与晶圆键合机哪个好,核心在于键合机制的不同:
1. 共晶键合机理:离线式真空共晶炉利用AuSn、AuSi等合金共晶点(如Au80Sn20共晶温度280℃),在真空或甲酸气氛下实现金属间键合。其优势在于对焊料润湿性和空洞率控制(可低至<2%)。
2. 熔融键合机理:晶圆熔融键合机依靠高温(>800℃)退火使表面悬挂键交联,适用于MEMS与SOI晶圆。其键合强度高(>2.5 J/m²),但无法兼容热敏性焊料。
3. 气氛控制差异:离线式真空共晶炉可精确注入N2/H2/甲酸混合气(氧气含量<50ppm),而熔融键合机通常仅需高真空(<1e-3 Pa)。
实操解决步骤:离线式真空共晶炉工艺参数标准
若确定选用离线式真空共晶炉,以下为已验证的工艺参数表(以Au80Sn20焊接为例):
| 阶段 | 温度(℃) | 时间(s) | 真空度/气氛 | 压力(N) |
|---|---|---|---|---|
| 预热 | 150-200 | 60-90 | N2吹扫 3L/min | 0 |
| 活化 | 250(甲酸导入) | 30 | 甲酸流量0.5L/min | 5 |
| 共晶焊接 | 310±5 | 20-40 | 真空<100Pa | 20-50 |
| 冷却 | 降至100 | 120 | N2强制冷却 | 保持 |
注意升温速率建议控制在3-5℃/s,避免热应力翘曲。若用于大尺寸基板(>50mm),需增加夹具压力至80N以保证共晶层厚度均匀(≤3μm)。
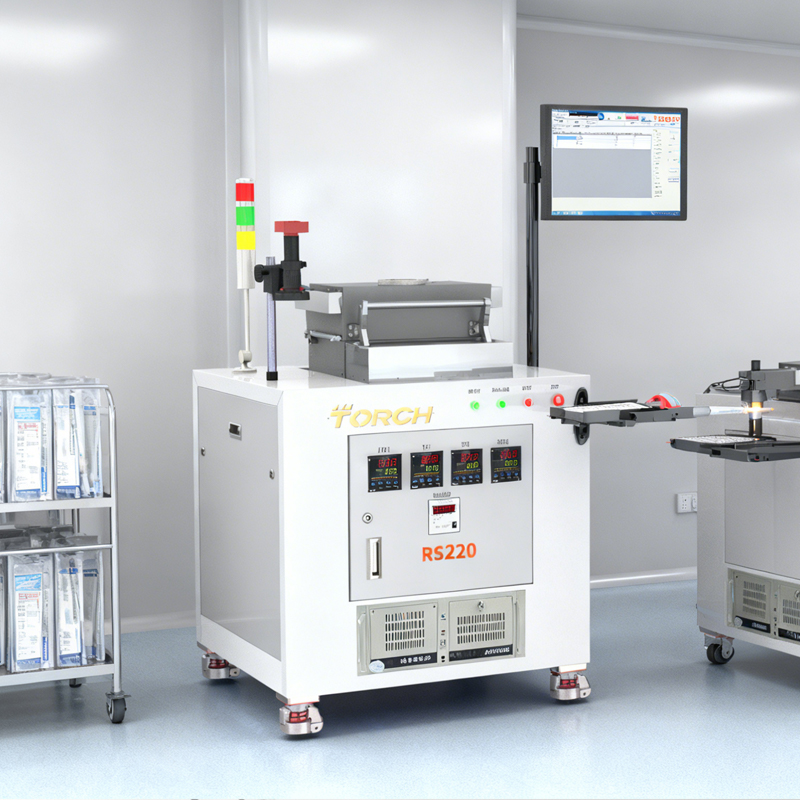
踩坑误区:三个常见选型与操作错误
小型真空共晶炉与晶圆键合机哪个好的误判常源于以下三点:
1. 用熔融键合机做共晶焊接:导致焊料氧化、空洞率飙升(>10%)。纠正:凡涉及焊料熔融,必须选用带还原气氛的共晶炉。
2. 忽略真空度对共晶层的影响:真空度低于500Pa时,AuSn焊料润湿角增大至45°以上。纠正:确保设备极限真空<10Pa且升温段动态抽空。
3. 离线式设备随意设定冷却速率:快冷(>10℃/s)导致焊点微裂纹。纠正:按上述表格设定阶梯冷却,且通N2至80℃以下再开腔。
拓展引导
关于离线式真空共晶炉的腔体尺寸选型与晶圆熔融键合机的力控精度,可查看中科同志技术栏目下《真空共晶炉加热均匀性如何校准》一文获取深度对比方案。
Q119台式氮气回流焊机工艺如何实现快速铜烧结?
台式氮气回流焊机工艺如何实现快速铜烧结?
台式氮气回流焊机工艺可通过精准温控曲线与微压辅助,在氮气保护下实现快速铜烧结连接。核心方案:将烧结压力控制在5-20MPa,峰值温度280-300℃,保温10-15分钟,配合氧含量低于100ppm的氮气环境。该方案适配手动晶圆键合机的批量生产需求,同时适用于半导体封装真空共晶炉的真空-氮气切换工艺,空洞率可控制在2%以下。
一、为什么台式氮气回流焊机工艺能实现快速铜烧结?
台式氮气回流焊机工艺的烧结机理可从三点拆解:
1. 微氧环境控制:氮气流量≥20L/min时,炉腔内氧含量可降至50ppm以下,抑制铜颗粒表面氧化,使烧结颈形成速率提升30%。
2. 压力辅助致密化:通过手动晶圆键合机施加5-20MPa压力,使铜颗粒塑性变形,接触面积增大,烧结活化能降低。

3. 温度梯度设计:采用分段升温(预热-快速升温-保温),避免铜膏中有机溶剂挥发过快导致孔隙,同时保证Cu-Cu界面原子扩散充分。
二、台式氮气回流焊机工艺快速铜烧结的实操步骤与参数
以下为快速铜烧结的标准工艺配方,适用于半导体封装真空共晶炉与台式氮气回流焊机:
| 阶段 | 温度范围 | 升/降温速率 | 压力 | 时间 | 气氛 |
|---|---|---|---|---|---|
| 预热 | 25→150℃ | 5℃/min | 接触压力 | 5min | N₂ 20L/min |
| 溶剂挥发 | 150℃恒温 | — | 0.5MPa | 3min | N₂ 20L/min |
| 快速烧结 | 150→290℃ | 15℃/min | 10MPa | 10min | N₂ 25L/min |
| 保压冷却 | 290→50℃ | 8℃/min | 5MPa | 6min | N₂ 20L/min |
操作要点:手动晶圆键合机需校准压力传感器至±0.5MPa,升温前预通氮气10分钟以置换空气。烧结后剪切强度可达40MPa以上,满足车规级可靠性要求。
三、快速铜烧结中的常见踩坑误区
误区1:忽视氮气纯度,使用99.9%纯度氮气导致氧含量超标,铜层发黑。纠正:必须使用99.999%高纯氮,并加装氧分析仪在线监测。

误区2:烧结压力过高(超过30MPa),造成晶圆碎片或铜膏挤出。纠正:根据芯片尺寸调整压力,2×2mm芯片建议10MPa,10×10mm芯片降至8MPa。
误区3:快速升温阶段速率过快(>25℃/min),引发铜膏爆沸形成空洞。纠正:将升温速率控制在12-18℃/min,并在150℃增加3分钟恒温段。
四、拓展引导
如需进一步了解半导体封装真空共晶炉的真空-氮气切换烧结方案,欢迎查阅本站"真空共晶炉工艺"专栏,或联系中科同志获取工艺测试支持。
Q120桌面式氮气回流焊技术推荐的银烧结采购指南有哪些要点?
桌面式氮气回流焊技术推荐的银烧结采购指南有哪些要点?
核心答案:针对桌面式氮气回焊炉工艺,银烧结采购的要点在于匹配烧结银烧结功率与升温速率。根据桌面式氮气回流焊技术推荐,建议选择功率密度≥3W/cm²的加热模组,并确保设备具备甲酸/氮气联合气氛控制能力,以保证烧结层空洞率<2%。
一、原因拆解:为什么必须关注功率与气氛?
1. 银烧结功率决定升温斜率。银浆烧结需≥5℃/s的快速升温至250℃,功率不足会导致有机溶剂挥发不彻底,形成孔隙。
2. 桌面式氮气回焊炉工艺要求氧含量<100ppm。高氧环境会氧化银粉,降低剪切强度至20MPa以下(合格值≥40MPa)。
3. 不同基板(AMB、DBC)热导率差异大,桌面式氮气回流焊技术推荐的闭环功率控制可根据热电偶反馈实时调节,避免过冲。

二、实操步骤:银烧结采购指南与参数标准
按以下流程选择桌面式氮气回流焊设备,并设定关键参数:
| 步骤 | 操作项 | 量化参数标准 |
|---|---|---|
| 1 | 腔体尺寸与加热板面积 | 加热板面积需>烧结夹具面积1.2倍,功率密度3-5W/cm² |
| 2 | 气氛控制(N₂+甲酸) | 氮气流量≥20L/min,氧含量≤50ppm,甲酸浓度3-5% |
| 3 | 烧结温度曲线 | 峰值温度250±5℃,180℃预热段斜率1.5℃/s,峰值保温5-8min |
| 4 | 压力辅助(可选) | 烧结压力5-10MPa,保持时间≥2min |
| 5 | 冷却速率 | 开盖前冷却至≤80℃,降温速率≤3℃/s |
采购时务必要求厂家提供银烧结功率曲线测试报告,并实测满载升温能力。
三、踩坑误区:三个常见错误操作
误区1:忽略预热段斜率。直接高速升温至200℃,导致银浆溶剂爆沸,空洞率飙升。纠正:采用分段斜率控制,180℃前斜率≤2℃/s。

误区2:氮气纯度不足。使用99.5%纯度氮气,氧含量仍>1000ppm,烧结界面氧化发黑。纠正:要求设备支持99.999%高纯氮接口,并加装氧分析仪。
误区3:误将银烧结功率等同于加热棒总功率。实际有效功率需扣除热损,否则升温速率不达标。纠正:要求供应商提供有效加热功率(即升温阶段实际利用功率)参数。
四、拓展引导
如需进一步了解真空共晶炉与甲酸炉的选型对比,可访问中科同志技术问答栏目获取详细方案。