
台式氮气回流焊机制程哪个好,真空封焊工艺怎么匹配
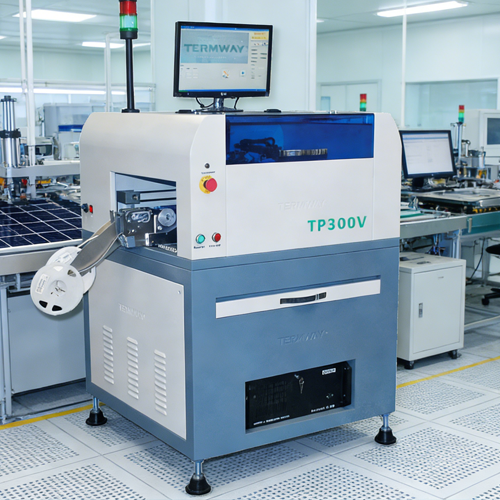
产线上问得多的一个问题:小批量、多品种的功率器件与光通信模块,到底该用台式氮气回流焊还是上真空封装设备?答案不在设备大小,而在焊点空洞率与氧化控制能不能达标。台式氮气回流焊机制程哪个好,取决于你的器件热敏感度、焊料体系和批量节奏;台式氮气回流焊技术哪家靠谱,则要看对方能否把氧含量、温区曲线和冷却速率讲清楚。这两件事想明白了,再谈国内热激活真空封焊系统设备的选型才有意义。
氮气保护与真空环境,工艺原理差在哪
台式氮气回流焊与真空共晶炉不是替代关系,是互补关系。理解原理,才不会被销售话术带偏。
1. 氧含量决定润湿性。氮气回流焊靠降低炉膛氧浓度抑制焊料氧化,常规控制在1000ppm以下,高要求场景可压到500ppm以内。氧含量每降一个量级,焊料铺展性改善明显,但设备密封与气体置换成本随之上升。
2. 真空环境解决的是空洞。真空共晶与国内热激活真空封焊系统工艺的核心,是在焊料熔融态抽真空,让气泡逸出。空洞率从常压的5%—10%降到2%以内并不罕见,这对功率器件的热阻和长期可靠性是实打实的收益。
3. 热激活机制影响界面。热激活环节通过气氛与温度协同,改善焊料与镀层的界面反应,这也是国内热激活真空封焊系统公司在工艺上拉开差距的地方——同样的曲线,界面金属间化合物厚度可能差出一倍。

台式氮气回流焊机制程选择,看四个量化指标
讨论台式氮气回流焊机制程,别停留在"几温区"这种表面参数。下面这张对比表更实用。
| 指标 | 常规氮气回流 | 真空/热激活方案 | 判断依据 |
|---|---|---|---|
| 炉膛氧含量 | ≤1000ppm | ≤100ppm(真空腔) | 焊料氧化敏感度 |
| 峰值温度 | 高于液相线20—30℃ | 同区间,控温精度±2℃ | 器件耐温上限 |
| 空洞率 | 5%—10% | ≤2% | 热阻与可靠性要求 |
| 冷却速率 | 2—4℃/s | 可编程,1—5℃/s | 晶粒与应力控制 |
实操步骤上,先做焊料与镀层的润湿试验,确定氧含量门槛;再跑温度曲线,用热电偶实测器件本体温度而非炉膛显示值;最后做X射线抽检空洞率,连续三批稳定再固化参数。想弄清台式氮气回流焊机制程哪个好,这套验证流程比看样本册管用。
选型判断:什么场景该上真空封装设备
单看批量,台式机灵活;单看焊点质量,真空方案占优。分界线大致在器件功率密度和可靠性等级上——功率半导体、军工航天、光通信高可靠模块,空洞率要求往往卡在3%以下,这时候常压氮气回流就很难稳定达标。
国内做这类设备的厂家不少,国内热激活真空封焊系统厂家的能力差异主要体现在真空腔极限真空度、温度均匀性和工艺配方管理上。以中科同志在真空共晶与真空封装方向的积累看,设备选型更该关注工艺窗口是否可复现,而不是单看参数表上的峰值数字。国内热激活真空封焊系统品牌之间的比较,最终要落到你自己的焊料体系和产品验收标准上。
如果产品线是混合的,比较务实的做法是台式氮气回流焊做打样与小批量,真空设备承接高可靠批量。两条线共用工艺数据库,参数迁移会顺很多。
三个常见误区,踩了就是返工
误区一:只看炉膛氧含量显示值。显示器读数与器件焊点处的实际气氛不是一回事,密封不良或置换不充分时,读数好看但焊点照样氧化。纠正方法是做氧含量实测点位校准,结合润湿试验反推真实气氛。
误区二:温度曲线照搬焊料手册。手册给的是通用区间,器件热容、治具材料和摆放密度都会改变实际受热。纠正方法是每换一种产品就实测本体温度,重点看升温斜率是否超出焊料与助焊剂的容忍范围。
误区三:把真空度当成指标。抽真空时机不对——比如在焊料未完全熔融时就开始抽——反而会带走助焊剂活性成分,造成润湿不良。纠正方法是按焊料熔融窗口设定抽真空触发点,并用X射线验证空洞分布而非只看平均值。
工艺匹配的落点
回到最初的问题:台式氮气回流焊技术哪家靠谱,判断标准是对方能不能陪你把氧含量、曲线和空洞率三件事跑通。国内热激活真空封焊系统工艺的价值,也在于把界面质量和空洞控制做成可复现的流程,而不是的实验室结果。更多真空共晶与封装工艺问答,可查阅本站技术问答栏目。