
精度高的等离子清洗机技术如何提升阳极键合机工艺良率?
做晶圆级封装的朋友大概都遇到过这种憋屈事:阳极键合炉参数调了半天,键合强度还是上不去,空洞率忽高忽低。回头一查,问题往往不在键合机本身,而在键合前那一道清洗。表面残留几个纳米的有机污染物,键合界面就敢给你整片分层。精度高的等离子清洗机技术和阳极键合机技术这对组合,说白了就是"洗干净"和"合得牢"的因果关系——清洗这步没做扎实,后面炉子再贵也白搭。不少用户找国内热激活真空封焊系统厂家咨询时,句就问键合参数,其实该先问清洗工艺窗口。
为什么清洗精度直接决定阳极键合机技术的成败?
阳极键合的物理本质是高温高压下玻璃中的钠离子迁移,在界面形成化学键。界面只要有一层碳氢污染,离子迁移通道就被堵死。分三点说清楚:
1. 污染物阻断离子迁移。硅片表面的有机残留厚度哪怕只有1-2nm,也足以让键合界面的氧桥键无法形成。实测数据是:清洗不充分的片子在400℃、800V条件下键合,空洞率常在15%以上。
2. 颗粒物造成局部应力集中。一颗2μm的颗粒压在键合界面,周围几十微米范围都会产生微空洞,后续划片直接崩边。
3. 氧化层厚度不可控。自然氧化层生长不均匀,精度高的等离子清洗机工艺能在线去除并抑制再氧化,给阳极键合机技术提供一致的起始表面状态。这三条串起来看,清洗不是辅助工序,是键合良率的地基。
精度高的等离子清洗机工艺参数怎么定?实操流程拆解
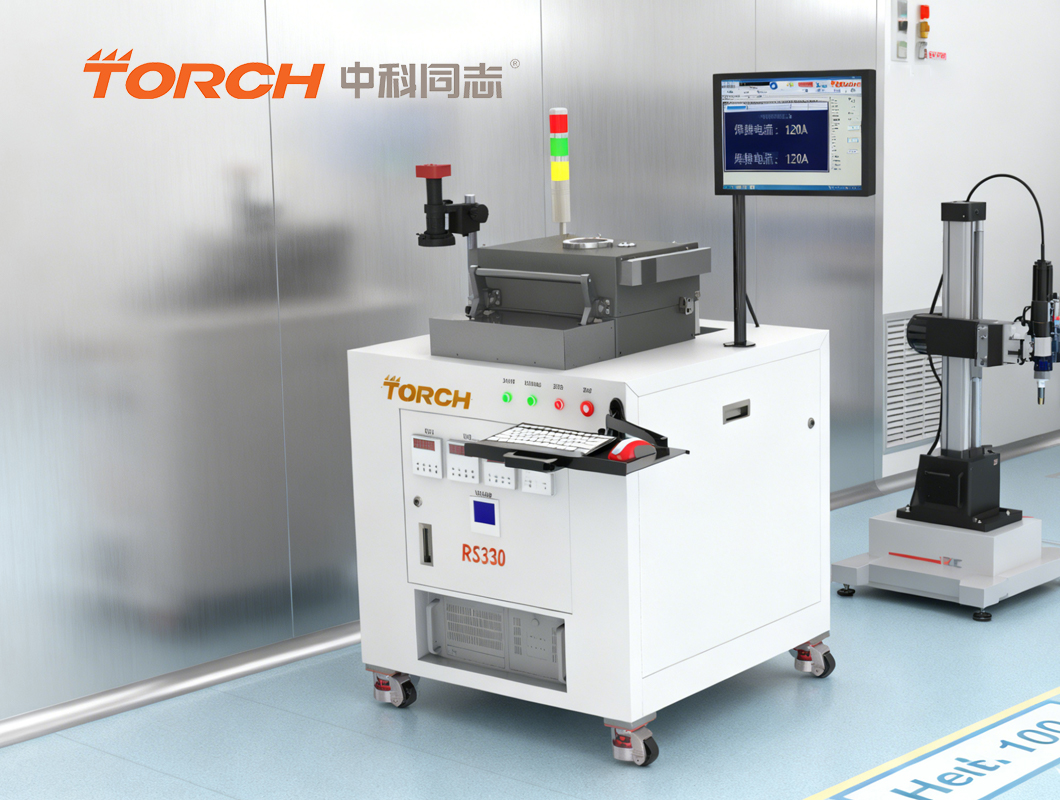
以6英寸硅-玻璃阳极键合为例,给一套经过产线验证的流程。设备用国内热激活真空封焊系统设备配套的在线等离子清洗模块,或者独立腔体式清洗机都行,关键是参数可重复。
| 工序 | 关键参数 | 量化指标 | 备注 |
|---|---|---|---|
| 等离子清洗 | 气体/功率/时间 | Ar+O₂混合,RF功率300-500W,处理120-180s | 接触角降至10°以下 |
| 表面检测 | 接触角/椭圆偏振 | 水接触角≤10°,有机残留<1nm | 每批次抽检3片 |
| 预对准贴合 | 压力/环境 | 贴合压力0.1-0.3MPa,洁净度Class 100 | 清洗后30min内完成 |
| 阳极键合 | 温度/电压/时间 | 350-450℃,600-1000V,10-30min | 升温速率5℃/min |
| 冷却退火 | 降温速率 | ≤3℃/min,随炉冷却 | 防热应力开裂 |
这套流程里,清洗到键合的间隔时间是隐形变量。超过2小时,表面重新吸附污染物,精度高的等离子清洗机技术的效果会被吃掉大半。产线布局上,清洗机和键合机优质在同一洁净区内联机。
国内热激活真空封焊系统工艺与键合前处理的衔接要点
有些封装场景需要先做热激活真空封焊,再做阳极键合,或者反过来。这里面的衔接逻辑要理清:国内热激活真空封焊系统工艺的核心是真空环境下激活表面、去除氧化膜,跟等离子清洗的目标一致,但作用尺度不同——前者管宏观焊料润湿,后者管纳米级界面洁净。两者配合时,热激活工序后的降温段要控制好,别让样品在高温下暴露太久重新氧化。
选型上,找国内热激活真空封焊系统公司谈方案时,建议把清洗、键合、封焊三段工艺的真空度和温度曲线放在一张图上核对。真空度要求通常落在10⁻³Pa到10⁻⁵Pa区间,温度均匀性±3℃以内算合格。国内热激活真空封焊系统品牌之间的差异,更多体现在腔体设计和温控算法上,不在参数表上比高低,要看实际片子的键合空洞率。

三个常见踩坑误区,你中过几个?
误区一:清洗功率越大越干净。有人把RF功率拉到800W以上,结果表面损伤层加深,键合反而更差。纠正方法:功率按材料耐受度定,硅片300-500W足够,化合物半导体还要往下调,用接触角数据说话,别凭感觉。
误区二:清洗完放着等批次齐了再键合。搁置4小时以上,接触角从10°回升到40°以上,等于白洗。纠正方法:清洗与键合联线,或清洗后氮气柜暂存,严格控制在30分钟内流转。
误区三:只盯键合机参数,不查来料表面状态。来料氧化层厚度波动大,国内热激活真空封焊系统设备的参数再稳也救不回来。纠正方法:来料增加椭圆偏振抽检,把表面状态纳入SPC管控。
拓展:从清洗到键合,一条完整的工艺链怎么配
等离子清洗、阳极键合、真空封焊这三段,本质是一条链上的三个节点,参数要联动调、设备要成套选。中科同志在半导体真空封装与先进封装方向提供真空共晶炉、真空回流炉、晶圆键合机等设备,技术问答栏目里有更多关于国内热激活真空封焊系统工艺的实操案例,选型前不妨翻一翻,把工艺链想清楚再下单,少走弯路。