
半导体真空封装工艺中,微型腔体内的氧浓度分布直接决定焊接质量与器件长期可靠性。当腔体尺寸缩小至台式共晶炉级别,氧浓度分布不均的问题被急剧放大——边缘区域与中心区域的氧含量差异可能超过两个数量级。与此同时,成都离线式银烧结设备生产厂在区域化供应中的角色日益凸显,而NS共晶炉连续运行热稳定性仿真则为设备长周期运行提供了关键验证手段。本文围绕台式共晶炉微型腔体氧浓度分布全域模拟这一核心议题,结合真空回流、甲酸焊接与晶圆键合等工艺场景,分析氧控、热稳定与材料兼容性的技术要点。
氧浓度全域模拟:从腔体几何到工艺窗口
微型腔体的氧浓度分布并非均匀场。以典型台式共晶炉为例,腔体体积约0.5-2L,进气口与排气口的位置差异导致气流死区形成。采用CFD瞬态模拟对台式共晶炉微型腔体氧浓度分布全域模拟后发现:在抽真空至10Pa后回充氮气至0.1MPa的循环中,腔体角落区域的氧浓度衰减时间比中心区域延长约40%-60%。这意味着焊接面若位于角落,氧化风险显著上升。
氧浓度控制的目标通常为≤100ppm,高端功率半导体封装要求≤50ppm。全域模拟的价值在于识别低效换气区域,优化进气口布局与抽气速率。某军工航天封装产线的实测数据显示,经模拟优化后,腔体氧浓度均匀性从±35%提升至±12%,真空回流炉助焊剂兼容性问题导致的虚焊率下降明显。助焊剂残留与残余氧的交互作用,是真空回流工艺中不可忽视的变量。
热稳定性仿真:连续运行工况下的设备可靠性
共晶炉在连续生产中的热稳定性,直接影响焊接层的空洞率与界面金属间化合物(IMC)的生长均匀性。NS共晶炉连续运行热稳定性仿真通过建立加热体-腔体-基板的多物理场耦合模型,模拟8小时连续运行下的温度波动。仿真结果表明:加热功率补偿策略若未考虑腔体热容的非线性变化,温度过冲可达±8℃,而优化后的PID前馈控制可将波动压缩至±2℃以内。
热稳定性的另一维度是冷却速率。真空共晶工艺中,冷却速率影响焊料凝固组织。过慢的冷却会导致粗大晶粒,降低抗热疲劳性能。仿真与实测结合,可确定不同基板材料(如AlN、Al₂O₃、Cu)对应的适宜冷却曲线。对于真空甲酸炉工业级高可靠焊接而言,甲酸气氛下的还原反应对温度窗口尤为敏感——温度过高导致甲酸分解失控,过低则还原不充分。仿真指导下的温度曲线优化,是保障批次一致性的基础。
材料兼容性与漏率维保:设备全生命周期管理
真空封装设备的长期稳定运行,依赖材料兼容性验证与腔体密封性维护。甲酸环境对金属腔体、密封圈和观察窗材料具有腐蚀性。材料兼容性测试真空甲酸炉需要覆盖316L不锈钢、氟橡胶、全氟醚橡胶及石英玻璃等常见材质,评估其在200℃、甲酸浓度5%-15%条件下的失重率与表面形貌变化。测试周期通常为500-1000小时,失重率超过0.5%即需更换材料方案。
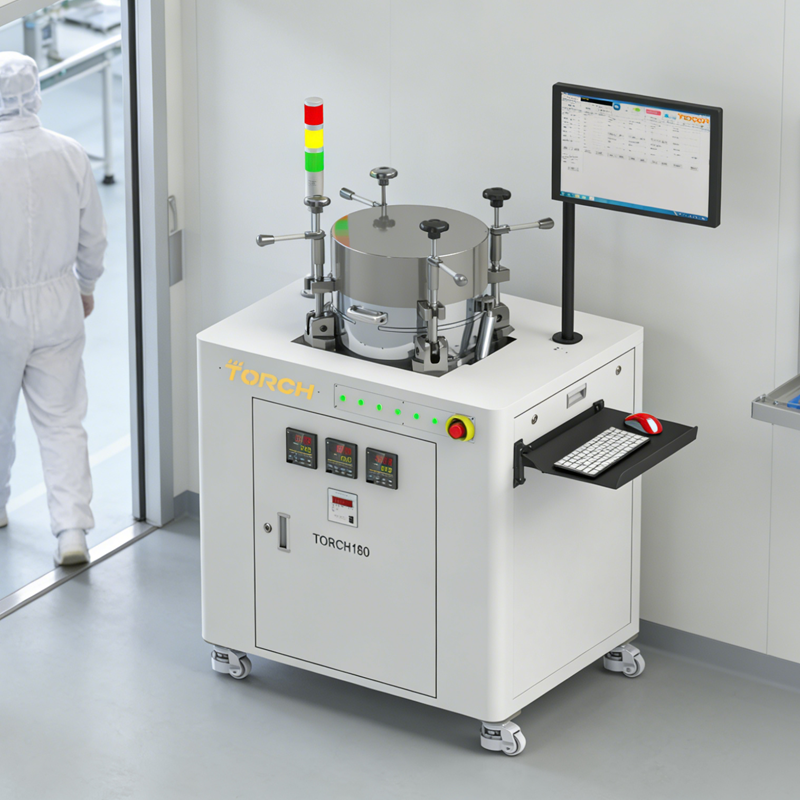
腔体漏率是另一关键指标。真空腔体漏率检修维保的标准流程包括:氦质谱检漏、压力上升率测试与局部发泡检测。漏率应控制在1×10⁻⁹ Pa·m³/s以下,对于高可靠性封装场景,建议维持≤5×10⁻¹⁰ Pa·m³/s。漏率劣化往往源于密封圈老化、法兰面划伤或焊缝微裂纹。定期维保周期建议为6-12个月,视工艺气氛腐蚀性而定。
晶圆键合工艺中的空洞问题同样与腔体环境密切相关。晶圆键合空洞改善方案服务通常从表面预处理、键合压力均匀性与腔体氧控三个维度切入。氧浓度每降低10ppm,键合界面空洞面积率可下降约5%-8%。
设备选型与工艺适配:区域化供应与定制化需求
半导体封测厂的设备选型需兼顾工艺窗口与供应链稳定性。成都离线式银烧结设备生产厂的崛起,反映了区域化供应在响应速度与成本控制上的优势。银烧结工艺对氧浓度的容忍度较低,通常要求≤20ppm,因此设备选型时需重点评估腔体氧控能力与温度均匀性。
中科同志在真空共晶炉、真空回流炉、晶圆键合机及甲酸炉领域积累了丰富的工艺数据,其设备支持氧浓度闭环控制与热场仿真优化,可适配功率半导体、光通信与军工航天等场景的严苛要求。选型时建议关注三个参数:极限真空度(≤5Pa)、氧浓度控制精度(±5ppm)与温度均匀性(±1.5℃)。
结语
微型腔体氧浓度分布、连续运行热稳定性与材料兼容性,构成了真空封装工艺可靠性的三角支撑。全域模拟与仿真手段的引入,使工艺窗口的确定从经验试错转向数据驱动。台式共晶炉微型腔体氧浓度分布全域模拟不仅适用于台式设备,其方法论同样可迁移至大型量产腔体的优化设计。对于追求高可靠性的封装产线,氧控、热控与漏率维保三者缺一不可。

常见问题(FAQ)
Q1:微型腔体氧浓度全域模拟的精度受哪些因素影响?
A1:主要受网格质量、边界条件设置(进气流量、抽气速率)与气体物性参数影响。瞬态模拟时,时间步长需与压力变化速率匹配,否则误差可能超过20%。
Q2:真空甲酸炉的甲酸浓度如何控制?
A2:通常采用载气(N₂)携带甲酸蒸汽的方式,浓度通过质量流量控制器与蒸发温度协同调节。工业级高可靠焊接场景建议甲酸浓度控制在5%-10%,并配置氧浓度联锁保护。
Q3:晶圆键合空洞改善的优先级是什么?
A3:表面清洁度优先于压力均匀性,压力均匀性优先于氧浓度控制。三者需协同优化,单一维度改善效果有限。建议先通过接触角测量确认表面状态,再调整键合参数。
Q4:真空腔体漏率检修周期如何确定?
A4:依据工艺气氛腐蚀性与设备运行时长综合判定。甲酸或卤素气氛下建议6个月一次,惰性气氛下可延长至12个月。日常监测压力上升率,若超过基线值50%即需排查。