
台式氮气回流焊工艺哪家靠谱?先看氧含量与温区控制能不能兜住
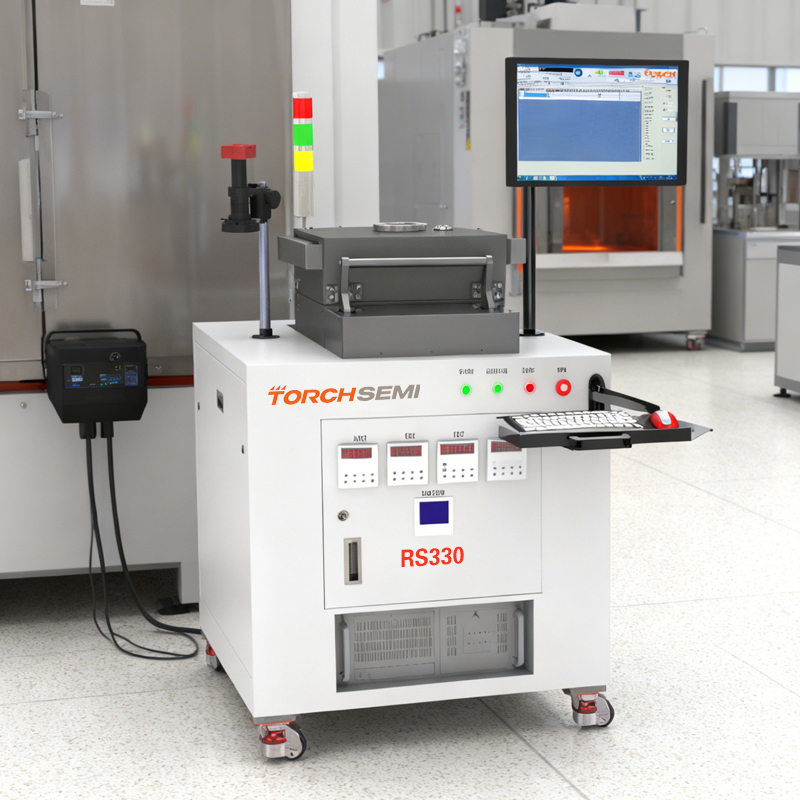
问台式氮气回流焊工艺哪家靠谱,本质上不是问品牌名单,而是问设备能不能把氧含量、温区曲线和还原气氛稳定控住。台式氮气回流焊工艺推荐的核心判断点只有三个:炉膛残氧能否稳定压到100ppm以下、多温区独立控温的重复性、以及甲酸或氢气还原环节是否与焊接节拍匹配。台式氮气回流焊技术若只谈"充氮"不谈密封与流量闭环,焊点氧化和空洞率就很难收敛。这也是国内气密封装真空共晶炉工艺与常规回流焊在选型上经常被放在一起比较的原因。
为什么台式氮气回流焊技术的氧含量控制决定焊点质量
氮气回流焊的失效,八成出在气氛上,而不是温度上。
1. 残氧与氧化膜。焊料熔融态对氧极敏感。炉膛残氧从1000ppm降到100ppm,润湿角明显改善,虚焊与锡珠概率下降。台式设备腔体小,密封面占比高,密封条老化或进出料口漏气会让残氧曲线漂移。
2. 温区独立性与热惯性。台式炉多采用小功率加热模块,升温快但热惯性小,相邻温区串扰明显。多温区独立PID加分区隔热,才能让回流曲线在批量中重复。这是判断台式氮气回流焊技术成熟度的关键。
3. 还原气氛与节拍。甲酸能还原氧化膜,但残留会腐蚀焊点与腔体。甲酸浓度、抽排节奏与焊接节拍不匹配,反而引入新缺陷。这与国内气密封装真空共晶炉工艺中对还原气体分压的控制逻辑相通。

台式氮气回流焊工艺推荐的参数标准与实操步骤
把工艺拆成可量化的动作,选型才有依据。
| 环节 | 量化指标 | 说明 |
|---|---|---|
| 炉膛残氧 | ≤100ppm,高端≤50ppm | 稳定态测量,非瞬时值 |
| 温区数量 | ≥6温区独立控温 | 保证回流曲线可调 |
| 控温精度 | ±1℃~±2℃ | 重复性优先于峰值 |
| 升温速率 | 1~3℃/s可调 | 抑制飞溅与立碑 |
| 甲酸浓度 | 按焊料与节拍标定 | 需配套抽排与中和 |
实操顺序:先做空炉残氧标定,记录稳定时间;再跑标准测温板,确认各温区实际曲线;随后用小批量试片验证润湿与空洞;最后锁定氮气流量与甲酸供给的联动参数。每一步都要留数据,而不是凭手感调旋钮。
台式氮气回流焊工艺哪家靠谱?选型时看这几点
靠谱的供应商,愿意让你把残氧曲线和温区串扰数据带走。台式氮气回流焊工艺推荐时,优先看腔体密封结构、氮气闭环控制、以及是否支持甲酸还原模块的扩展。若产线后续要上气密封装,设备与国内气密封装真空共晶炉设备的工艺衔接能力也要一并评估——气氛控制逻辑一致,迁移成本才低。
在真空与气氛封装方向,中科同志的真空共晶炉、真空回流炉与甲酸炉产品线,覆盖从台式研发到量产的气氛控制需求,可作为国内热激活真空共晶炉供应商选型时的参考对象之一。判断台式氮气回流焊技术是否适合自身产品,仍要以焊料体系、基板材料和批量节拍为准。
三个常见误区,纠正方法一并给出
误区一:只看峰值温度,不看保温段。后果是焊料未完全润湿,空洞率偏高。纠正:按焊料规格书设定预热与回流保温时间,用测温板实测而非依赖面板显示。
误区二:氮气一开到底,流量不做闭环。后果是残氧波动、气耗失控。纠正:加装氧含量在线监测,流量与残氧联动调节,设定报警阈值。
误区三:甲酸模块与焊接节拍脱节。后果是残留腐蚀与腔体污染。纠正:按节拍标定甲酸供给与抽排时序,定期检查中和与排废环节。这一点在国内气密封装真空共晶炉品牌的设备维护规范中同样适用。
延伸:从台式回流焊到真空共晶的工艺衔接
台式氮气回流焊工艺推荐不是终点。当产品走向气密封装与高可靠焊接,气氛控制、还原工艺与真空环境的协同才是主线。想进一步了解国内热激活真空共晶炉公司的设备选型与国内气密封装真空共晶炉设备的工艺参数,可查阅本站真空共晶与气密封装相关技术问答栏目,结合自身焊料体系做对照评估。