
真空回流焊工艺中如何选择氮气回焊炉技术推荐与长期键合机工艺方案?
在功率半导体与光通信器件封装中,氧化控制与空洞率是核心痛点。围绕氮气回焊炉技术推荐与长期键合机工艺的选型,需先明确国内电激活真空共晶炉工艺的参数边界——比如甲酸气氛下Cu-Cu键合温度需压至250℃以内,氮气回焊炉氧含量需稳定在50ppm以下。至于氮气回焊炉技术哪家靠谱,关键看设备能否在真空与氮气切换间保持±1℃的温控精度。本文从原理到实操逐层拆解。
在国内电激活真空共晶炉公司领域,技术不断创新,推动了产业的快速发展。
从市场表现来看,永久键合机工艺相关产品的需求持续增长。
为什么真空环境能显著降低焊接空洞率?
空洞的本质是助焊剂挥发物与氧化物在熔融焊料中无法及时逸出。真空环境将气泡内外压差拉大,使气泡加速上浮破裂。以AuSn共晶焊为例,常压回流空洞率常在8%-15%,而抽真空至10Pa以下可降至3%以内。这个差距直接决定功率器件的热阻与寿命。
另一个被忽视的变量是气氛纯度。氮气回焊炉若氧含量波动超过100ppm,焊料表面氧化膜会重新生成,阻碍润湿。甲酸炉则通过甲酸蒸气在200℃以上分解出活性氢,还原氧化物的同时避免残留——这是国内电激活真空共晶炉设备在铜键合场景中的核心优势。
长期键合机工艺的逻辑不同。它追求的是原子级接触,而非焊料连接。表面粗糙度需控制在Ra<0.5nm,键合温度通常比焊料工艺低100-200℃。这意味着设备的热场均匀性要求更严苛——温差超过2℃,键合界面就会出现未键合区。
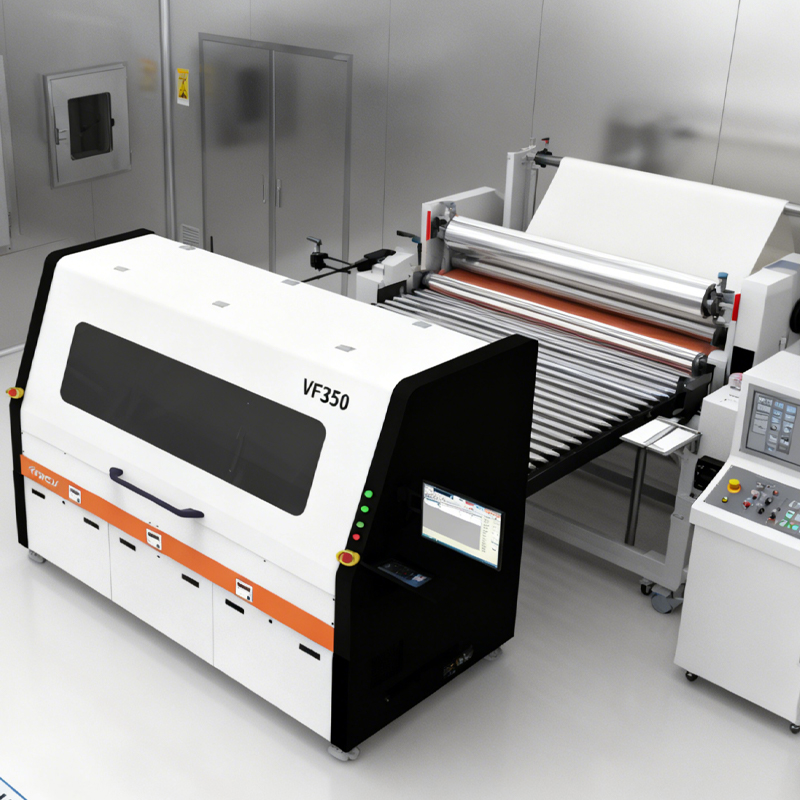
氮气回焊炉技术推荐:温度、压力与气氛如何量化匹配?
选型不是比参数表,而是看工艺窗口的匹配度。以下是三类典型方案的关键参数对比:
| 方案类型 | 温度范围 | 气氛要求 | 压力条件 | 适用场景 |
|---|---|---|---|---|
| 真空共晶炉 | 200-400℃ | 氮气/甲酸,O₂<50ppm | 10-100Pa | 功率芯片、激光器 |
| 氮气回焊炉 | 150-300℃ | N₂纯度99.999% | 常压-微正压 | SMT、BGA植球 |
| 长期键合机 | 室温-400℃ | 真空<10⁻³Pa | 0.5-20MPa | MEMS、3D集成 |
实操中,真空共晶炉的抽气速率比极限真空度更影响效率。从常压抽到10Pa,优秀设备可在90秒内完成,而普通设备需180秒以上——这直接影响产能。升温斜率建议控制在1.5-3℃/s,过快会导致焊料飞溅,过慢则晶粒粗化。
长期键合机工艺的压强均匀性是隐形门槛。以4英寸晶圆为例,压力均匀性偏差若超过5%,边缘区域键合强度会下降30%以上。因此选型时要关注压头平整度与压力反馈闭环的响应速度。
国内电激活真空共晶炉工艺中如何设定甲酸流量与温度曲线?
甲酸流量不是越大越好。流量过低,氧化物还原不;过高则未分解的甲酸腐蚀腔体与加热台。经验值是:腔体体积每升对应0.5-1.5sccm甲酸蒸气。温度曲线分三段——预热段120-150℃排除溶剂,还原段180-220℃激活甲酸,键合段快速升至焊料熔点以上20-30℃。
真空度的介入时机同样关键。建议在还原段结束后、键合段开始前抽真空,避免甲酸蒸气被过早抽走。国内电激活真空共晶炉厂家在腔体流道设计上的差异,直接影响甲酸分布的均匀性。选择时要求供应商提供空炉气氛均匀性测试报告,多点氧含量偏差应小于20ppm。
氮气回焊炉技术哪家靠谱,一个务实判断标准是:设备能否在甲酸与氮气两种模式间快速切换且不串气。这涉及阀件响应速度与管路吹扫逻辑。中科同志在真空封装设备中采用独立双路气氛控制,切换时间可控制在30秒内。
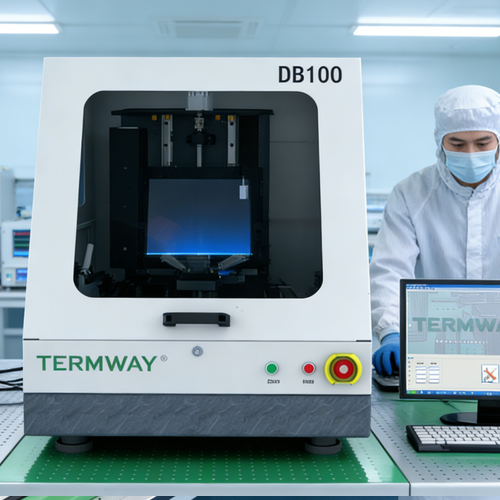
实际产线中容易踩哪些坑?
误区一:用普通氮气回焊炉做功率芯片共晶焊。普通回焊炉无真空能力,空洞率难以压到5%以下,且氮气纯度波动大。纠正方法:区分场景——SMT用回焊炉,功率芯片与激光器必须上真空共晶炉或甲酸炉。
误区二:长期键合机工艺中只看压力峰值,忽视压力均匀性。峰值压力达标但均匀性差,会导致局部未键合或晶圆破裂。纠正:要求供应商提供压力分布云图,并定期用压敏纸校准。
误区三:甲酸炉长期不换气氛管路过滤器。甲酸残留会腐蚀不锈钢管路,颗粒物堵塞流量计,导致流量漂移。纠正:每三个月检查过滤器压差,超过0.05MPa即更换。
另一个隐性问题是温度传感器位置。热电偶若未贴合焊料实际位置,显示温度与焊料温度可能相差15℃以上。建议用炉温测试仪实测,而非依赖设备显示值。
选型结论与延伸参考
回到最初的问题——氮气回焊炉技术推荐的核心不是品牌排名,而是工艺窗口匹配度。功率半导体与军工航天场景,优先考虑具备真空与甲酸能力的国产设备,如国内电激活真空共晶炉品牌中在气氛控制上有实测数据支撑的供应商。中科同志在真空共晶炉与晶圆键合机方向积累的工艺数据库,可为封测厂提供从参数设定到验收标准的参考。更多设备参数与工艺案例,可查阅本站“真空共晶炉”与“晶圆键合机”产品栏目。