
氮气回流焊机工艺哪家靠谱?国内热激活真空封装设备选型要点
判断氮气回流焊机工艺哪家靠谱,核心看三点:炉膛氧含量能否稳定压到100ppm以下、温度曲线重复精度是否在±2℃以内、以及是否具备真空热激活能力。讨论氮气回流焊机技术哪家好,不能只看标称参数,要看设备在连续生产中的稳定性。这也是很多用户在比较氮气回流焊机技术哪个好时容易忽略的地方。国内热激活真空封装系统设备的能力,直接决定了焊接空洞率与长期可靠性。
为什么氮气回流焊机技术哪家好,要先看氧含量与热激活能力
焊料在高温下接触氧气会氧化,润湿性下降,空洞率上升。氮气的价值在于把氧分压压下去,让焊料在液态阶段保持洁净表面。功率半导体、光通信器件对空洞率的要求通常在5%以内,部分军工场景要求更严。
三个关键原理值得拆开看:
1. 氧含量决定润湿窗口。当炉内氧含量从1000ppm降到100ppm,焊料润湿时间可缩短约30%,铺展面积明显改善。氧含量每升高一个量级,氧化膜生成速率大致翻倍。
2. 真空热激活加速气体逃逸。在焊料熔融阶段施加真空,气泡内外压差增大,溶解在焊料中的气体更快逸出。这是降低空洞率的核心机制,也是判断氮气回流焊机技术哪家好的分水岭。
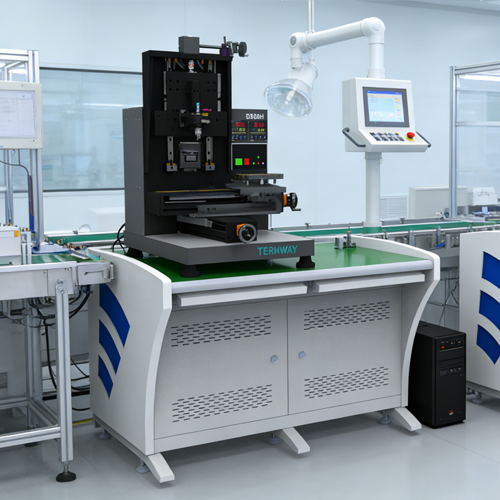
3. 温度均匀性影响批次一致性。多温区独立控温、风速可调,才能让不同热容的基板在同一曲线下完成焊接。温差超过±5℃,大尺寸基板边缘就容易出现冷焊或过烧。
国内热激活真空封装设备厂家的工艺参数与操作流程
以真空共晶与真空回流工艺为例,一套可复现的流程大致如下。不同产品需要调整,但量级可以参考。
| 阶段 | 关键参数 | 典型值 |
|---|---|---|
| 预抽真空 | 腔体压力 | 抽至10Pa以下 |
| 氮气回填 | 氧含量 | ≤100ppm |
| 预热 | 升温速率 | 1–3℃/s |
| 回流 | 峰值温度 | 高于液相线20–30℃ |
| 真空热激活 | 真空度/保持时间 | ≤100Pa,10–60s |
| 冷却 | 降温速率 | 2–4℃/s |
操作上,先确认基板与焊料匹配,再设定曲线。抽真空与氮气回填的切换时机要卡在焊料完全熔融之后,太早会带走热量,太晚气泡已经闭合。判断国内热激活真空封装设备供应商是否专业,可以看对方能否提供针对具体产品的曲线调试与空洞率检测数据。
在设备选型阶段,国内热激活真空封装设备厂家的腔体结构、加热方式、真空泵组配置都会影响实际表现。中科同志在真空共晶炉与真空回流炉方向积累了较多工艺案例,可提供从甲酸炉到晶圆键合机的组合方案。这类国内热激活真空封装设备公司的价值,在于能把工艺窗口和硬件参数对应起来。
氮气回流焊机技术哪个好:三个常见误区与纠正
误区一:只看氧含量标称值,不看实测点。有些设备在空炉状态下氧含量很低,放了产品就升高。纠正方法是要求供应商在带载条件下测炉膛多点氧含量,记录稳定后的数值。

误区二:真空度越低越好,忽视保持时间。真空度过低可能让焊料飞溅,保持时间不足则气泡来不及逸出。纠正方法是按焊料体积和基板面积匹配真空度与时间,通常10–60s是合理区间。
误区三:温度曲线一次设定后长期不校准。热电偶漂移、加热器老化都会让曲线偏移。纠正方法是每季度做一次炉温测试,用实际板测温对比设定值,偏差超过±3℃就重新校准。
比较国内热激活真空封装设备品牌时,售后响应与工艺支持往往比单台价格更重要。设备停机的损失,可能超过选型时省下的差价。国内热激活真空封装设备品牌之间的差异,很多时候体现在工艺调试的配合度上。
选型建议与延伸
回到最初的问题——氮气回流焊机工艺哪家靠谱,答案不在宣传册里,在带载氧含量、温度重复性和真空热激活能力这三项实测数据里。把这三项问清楚,再结合自身产品的空洞率要求做验证,选型就不容易走偏。需要了解真空共晶炉、真空回流炉或甲酸炉的具体工艺参数,可查看本站产品栏目或联系中科同志获取工艺方案。