
氮气回流炉工艺哪家强?高真空真空共晶炉供应商选型与制程参数详解
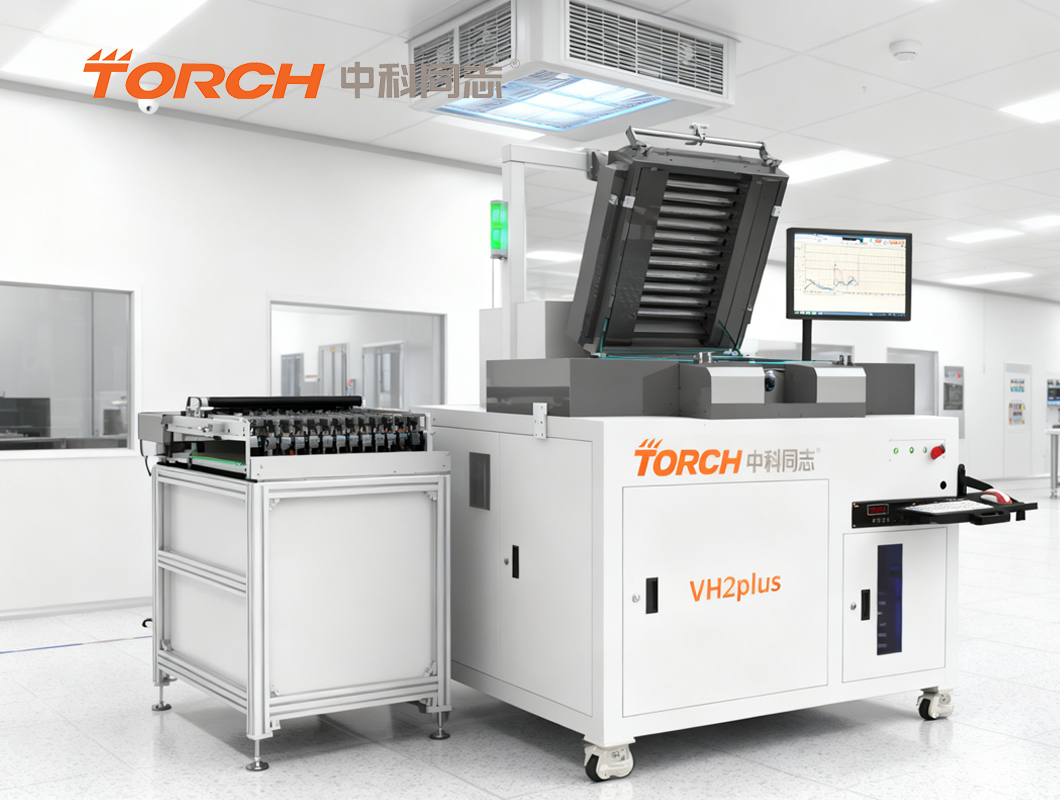
找氮气回流炉工艺哪家强,本质上是在找一套能同时压住氧化和空洞的焊接方案。很多人搜氮气回流炉参数哪家强,翻来覆去对比的其实就三件事——氧含量能不能稳住、温度曲线重复性够不够、真空段抽得快不快。这三件事没搞明白,谈氮气回流炉制程推荐都是空话。真正靠谱的高真空真空共晶炉供应商,会先问你的器件结构和焊料体系,再谈设备。
为什么氮气回流炉工艺哪家强,关键看氧含量和真空度这两条线
氮气回流的核心逻辑不复杂:用氮气把炉膛里的氧气挤出去,让焊料在低氧环境里熔融,减少氧化渣和润湿不良。但"低氧"到底多低?行业里普遍把1000ppm当作分水岭,要求更高的功率器件和光通信模块,往往要压到100ppm以下。
再说真空。普通氮气回流炉只是常压充氮,而高真空真空共晶炉会在焊料熔融阶段抽真空,把气泡从液态焊料里拽出来。这一步直接决定空洞率。空洞率高的焊点,热阻大、可靠性差,军工航天和功率半导体客户对此特别敏感。
还有一条容易被忽略的线——温度均匀性。炉膛再大,如果边缘和中心差出十几度,同一批产品的一致性就没法保证。好的设备会把均匀性控制在±2℃以内,这背后是加热板布局和气流设计的功夫。
氮气回流炉参数哪家强?先看懂温度、压力、时间三个量化指标
参数不是拿来比大小的,是拿来匹配工艺窗口的。下面这张表把常压氮气回流和真空共晶回流的关键参数摆在一起,方便对照。
| 参数项 | 常压氮气回流 | 真空共晶回流 |
|---|---|---|
| 氧含量 | ≤1000ppm | ≤50ppm |
| 真空度 | 不抽真空 | ≤10Pa(可到1Pa) |
| 峰值温度 | 焊料熔点+20~30℃ | 焊料熔点+30~40℃ |
| 保温时间 | 60~90s | 30~60s(真空段) |
| 升温速率 | 1~3℃/s | 1~2℃/s |
| 空洞率 | 5%~15% | ≤3% |
看表能发现,真空段的加入让保温时间反而可以缩短——因为气泡被抽走了,焊料润湿更充分,不需要靠长时间保温来"等"它铺开。但升温速率要放慢,太快容易飞溅,尤其在电激活真空炉工艺里,升温过猛会影响激活效果。
实操上建议分三段走:预热段80~150℃把助焊剂活化,回流段冲到峰值温度,真空段在熔融状态下抽气。每段的升温和保温时间,根据焊料合金和器件热容微调,别照搬别人的曲线。
氮气回流炉制程推荐:从装片到出炉的完整流程
一套可落地的流程大致是这样——
第1步,装片前确认焊料片或焊膏的厚度。焊膏印刷厚度建议控制在80~120μm,太薄填不满缝隙,太厚空洞风险上升。
第2步,抽真空置换氮气。先把炉膛抽到100Pa以下,再充氮到常压,重复2~3次,把残余氧气稀释掉。这一步做完,氧含量基本能进到50ppm以内。
第3步,按曲线升温。预热段升温速率1~2℃/s,到150℃保温60s,让助焊剂挥发干净。
第4步,进入回流段。峰值温度按焊料熔点加30~40℃设定,比如金锡焊料熔点280℃,峰值就设310~320℃。
第5步,熔融状态下抽真空。真空度拉到10Pa以下,保持30~60s。这一步是降空洞的关键,真空度不够或者时间太短,气泡抽不干净。
第6步,充氮冷却。冷却速率控制在2~4℃/s,太快会产生热应力,太慢影响产能。
如果是阳极键合机相关的工艺,温度和压力窗口又不一样,键合温度通常在300~500℃,压力在几百伏到上千伏之间,需要单独调。

踩坑误区:这三个错误操作后果不轻
误区一:氮气一直开着不置换。有人觉得只要通氮气就行,结果炉膛里氧气根本没排干净,焊料照样氧化。纠正方法是先抽真空再充氮,反复置换2~3次,用氧分析仪确认氧含量达标再进片。
误区二:真空段抽得太早。焊料还没完全熔融就抽真空,液态焊料会被直接抽飞,造成焊料飞溅和器件污染。纠正方法是等温度到峰值并保温10~20s,确认焊料熔融后再启动真空。
误区三:冷却不充氮直接开炉。高温下开炉,空气涌入,焊点表面瞬间氧化发黑。纠正方法是冷却段持续充氮,等炉温降到150℃以下再开炉取片。
这些坑在电激活真空炉设备和共晶炉上都可能出现,操作规范比设备本身更影响良率。
选型建议与工艺结论
回到最初的问题——氮气回流炉工艺哪家强、参数哪家强,没有统一答案。关键看你的产品对空洞率、氧含量和温度均匀性的要求到了什么级别。军工航天和功率半导体,建议直接上带真空段的高真空真空共晶炉;光通信器件对氧含量敏感,氮气置换能力要重点考察。
中科同志在真空封装和先进封装领域积累了不少工艺数据,设备覆盖真空共晶炉、真空回流炉、晶圆键合机、真空封装设备和甲酸炉,可以根据器件类型和焊料体系做参数匹配。想了解更多制程细节,可以到官网技术问答栏目翻翻其他案例。